

Cum poate o linie automată de producție a boabelor de ciocolată să realizeze o producție la scară largă eficientă și precisă?
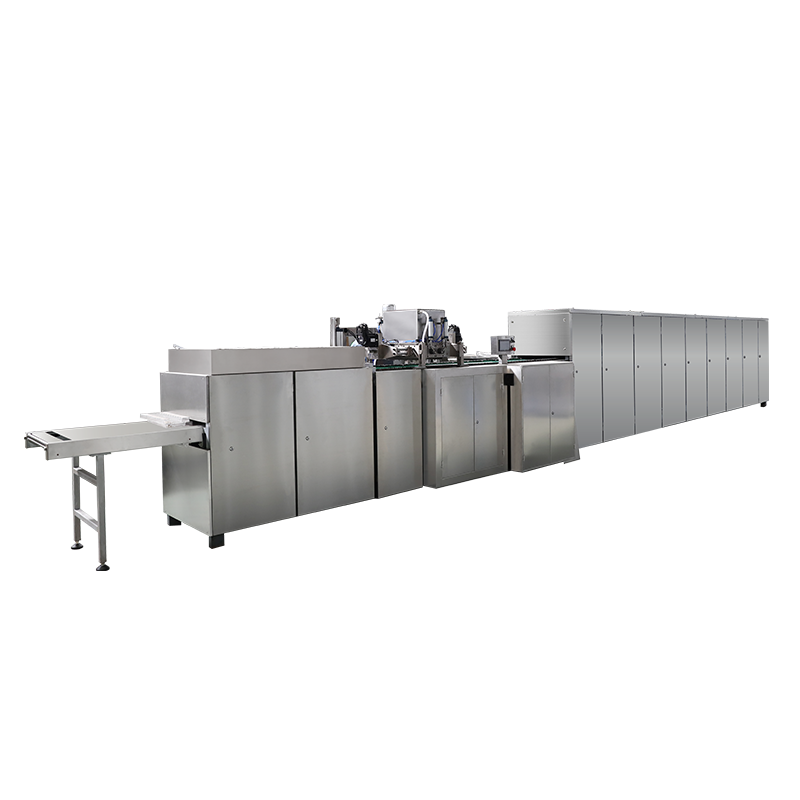
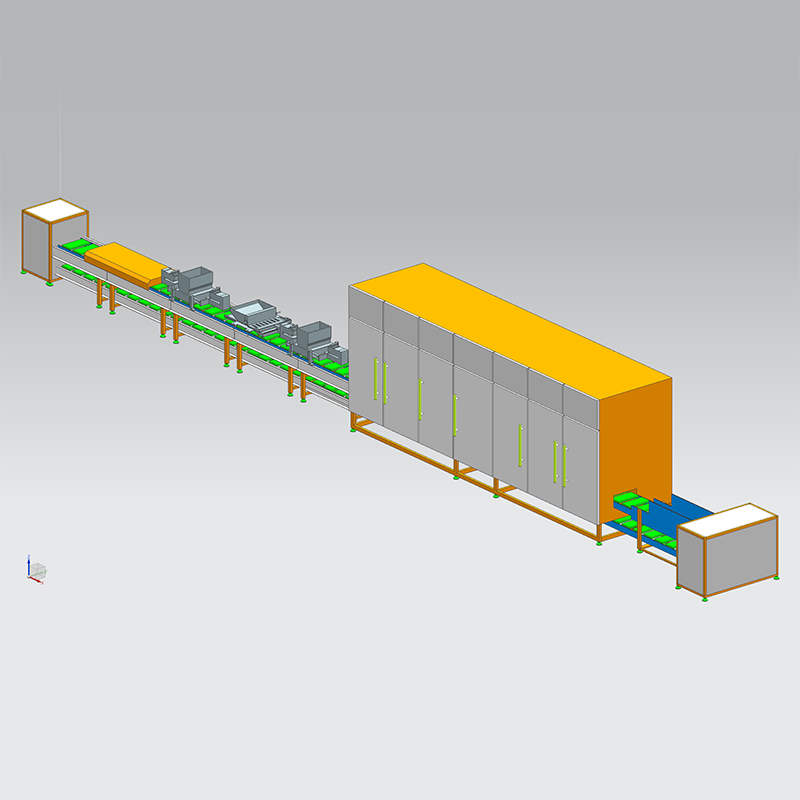
Pe măsură ce piața globală de ciocolată continuă să se extindă, linie automată de producție a boabelor de ciocolată a devenit cheia realizării unei producții eficiente și precise la scară largă. De la intrarea materiilor prime în linia de producție până la producția de produse finite, acest lanț de producție complex acoperă multe componente de bază și tehnologii de ultimă oră, iar fiecare verigă joacă un rol decisiv în calitatea și eficiența producției produsului final.
1. Componentele de bază și principiul de lucru al liniei automate de producție a boabelor de ciocolată
(I) Sistemul de transport și topire a materiei prime
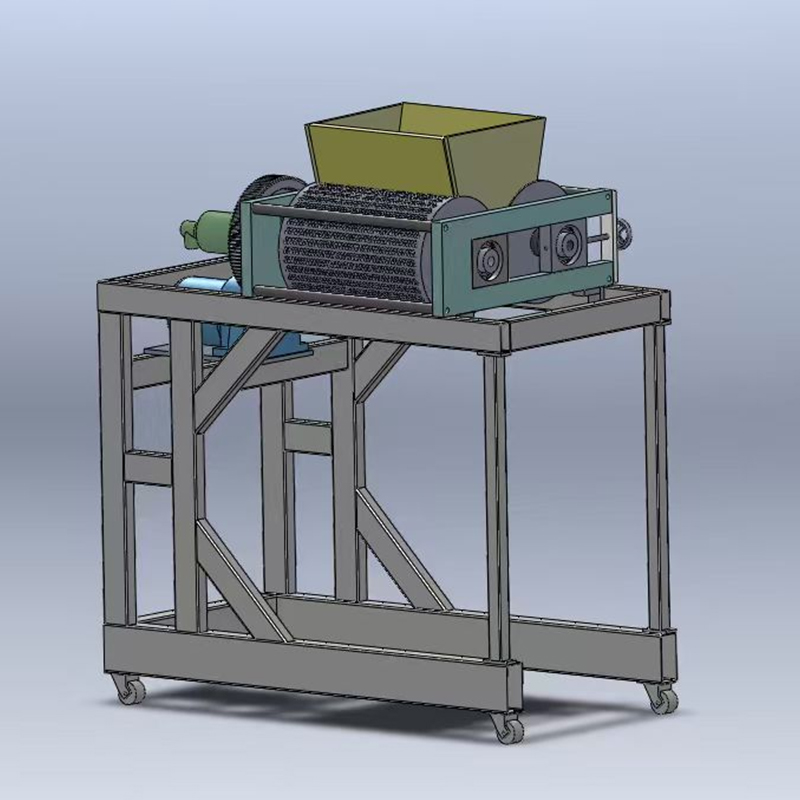
Sistemul de transport și topire a materiei prime este punctul de plecare al producției automate de boabe de ciocolată. Acesta își asumă sarcina importantă de a transforma materiile prime solide de ciocolată în fluid procesabil. Sistemul este de obicei compus din containere de depozitare a materiei prime, transportoare cu șurub, rezervoare de topire continuă și alte echipamente.
Cutiile de depozitare a materiilor prime sunt în mare parte fabricate din oțel inoxidabil, care are o bună etanșare și rezistență la coroziune și poate preveni eficient materiile prime de umiditate, oxidare și contaminare. Coșul de gunoi este de obicei echipat cu un senzor de nivel de material pentru a monitoriza rezervele de materie primă în timp real. Când materia primă este mai mică decât valoarea setată, sistemul va suna automat o alarmă pentru a reaminti personalului să reumple materiile prime la timp.
Transportorul cu șurub este responsabil pentru transportul materiilor prime de la recipientul de depozitare la rezervorul de topire. Acesta conduce lama spirală să se rotească prin motor, astfel încât materiile prime să se deplaseze axial în conducta de transport. Viteza de transport a transportorului cu șurub poate fi ajustată în funcție de nevoile de producție pentru a asigura o aprovizionare stabilă cu materii prime.
Rezervorul de topire continuă este echipamentul de bază pentru topirea materiilor prime. Rezervorul adoptă o structură cu manta și poate fi încălzit cu abur sau ulei termic. În rezervor este instalat un dispozitiv de agitare pentru a se asigura că materiile prime sunt încălzite uniform în timpul procesului de topire pentru a evita supraîncălzirea locală și deteriorarea calității ciocolatei. În plus, rezervorul de topire este echipat și cu un sistem de control al temperaturii, care poate controla cu precizie temperatura peste punctul de topire al materiei prime de ciocolată, în general între 40-45 ℃, pentru a se asigura că materiile prime sunt complet topite.
În timpul procesului de lucru, materiile prime solide de ciocolată intră mai întâi în recipientul de depozitare a materiei prime și apoi sunt transportate în rezervorul de topire continuă prin transportorul cu șurub. În rezervorul de topire, materiile prime se topesc treptat în lichid sub acțiunea încălzirii și agitării. După o anumită perioadă de conservare a căldurii, ciocolata lichidă este transportată la următoarea verigă de producție - modulul de turnare prin injecție de precizie prin conductă.
(II) Modul de turnare prin injecție de precizie
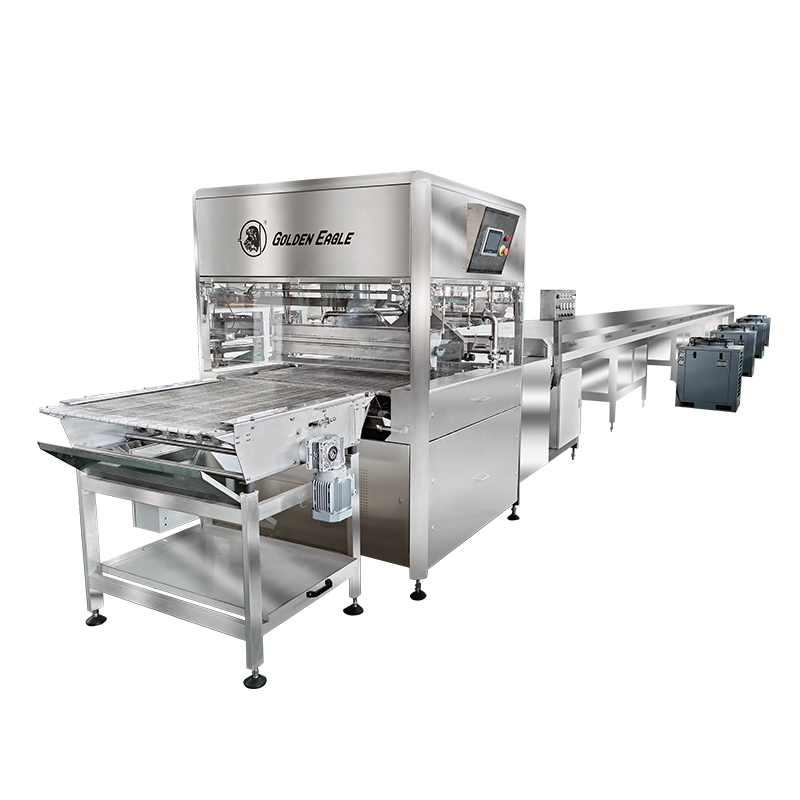
Modulul de turnare prin injecție de precizie este veriga cheie în determinarea formei și calității boabelor de ciocolată. Acest modul este compus în principal din matrițe, pompe de injecție, mecanisme de poziționare și sisteme de antrenare.
Matrița este componenta de bază a modulului de turnare prin injecție de precizie, iar precizia sa de proiectare afectează direct forma și dimensiunea boabelor de ciocolată. Forma este de obicei realizată din oțel inoxidabil sau aliaj de aluminiu alimentar, iar suprafața este fin lustruită pentru a asigura finisarea suprafeței boabelor de ciocolată. Există mai multe cavități în formă de boabe de ciocolată distribuite pe matriță, iar dimensiunea și forma cavității sunt personalizate în funcție de cerințele produsului.
Pompa de injecție este responsabilă pentru injectarea cu precizie a ciocolatei lichide în cavitatea matriței. Pompele de injecție obișnuite includ pompele cu angrenaje și pompele cu piston. Pompele cu angrenaje au caracteristicile unei structuri simple și debit stabil și sunt potrivite pentru transportul ciocolatei lichide cu vâscozitate medie și scăzută; pompele cu piston au o presiune și o precizie mai ridicate și pot realiza o injecție de înaltă precizie în micro-cantități, care este potrivită pentru producția de boabe de ciocolată cu cerințe ridicate pentru consistența greutății. Debitul și presiunea pompei de injecție pot fi reglate cu precizie prin sistemul de control pentru a se asigura că cantitatea de ciocolată injectată în fiecare cavitate este consecventă.
Mecanismul de poziționare și sistemul de acționare sunt utilizate pentru a obține o poziționare precisă și o mișcare rapidă a matriței. Mecanismul de poziționare folosește ghidaje liniare de înaltă precizie și șuruburi cu bile pentru a asigura precizia poziției matriței în timpul mișcării. Sistemul de acționare utilizează de obicei un servomotor pentru a controla viteza și unghiul motorului pentru a obține pornirea și oprirea precisă și comutarea rapidă a matriței, îmbunătățind astfel eficiența producției.
Când lucrează, pompa de injecție injectează ciocolată lichidă în cavitatea matriței la debitul și presiunea setate, iar mecanismul de poziționare și sistemul de antrenare mută matrița cu precizie în poziția de injecție și în poziția de deformare pentru a finaliza procesul de turnare prin injecție a boabelor de ciocolată.
(III) Tehnologia automată de demulare și răcire
Tehnologia automată de demulare și răcire este un pas important pentru a se asigura că boabele de ciocolată pot fi separate fără probleme de matriță și mențin o formă stabilă. Acest pas include în principal tunelul de răcire, mecanismul de deformare și dispozitivul de transport.
- Tunelul de răcire este principalul echipament pentru răcirea și modelarea boabelor de ciocolată. Răcirea forțată cu aer sau un amestec de aer rece și apă rece este folosită în tunel pentru a răci rapid boabele de ciocolată într-un timp scurt. Tunelul de răcire este de obicei împărțit în mai multe zone de temperatură, iar temperatura și viteza vântului din fiecare zonă de temperatură pot fi ajustate independent. În general, după ce boabele de ciocolată intră în tunelul de răcire, acestea sunt mai întâi pre-răcite în zona de temperatură înaltă (aproximativ 25-30 ℃) pentru a solidifica inițial suprafața, apoi intră în zona de temperatură joasă (aproximativ 15-20 ℃) pentru răcire profundă pentru a solidifica complet interiorul. Timpul de racire se regleaza in functie de marimea si grosimea boabelor de ciocolata, in general aproximativ 10-20 de minute.
- Mecanismul de deformare este responsabil pentru îndepărtarea boabelor de ciocolată răcite și modelate din matriță. Mecanismele obișnuite de deformare includ tipul de ejecție și tipul flip. Mecanismul de deformare de tip ejecție stabilește o tijă de împingere în partea de jos a matriței. Când matrița ajunge în poziția de deformare, tija de împingere împinge în sus pentru a împinge boabele de ciocolată din cavitatea formei; mecanismul de deformare flip răstoarnă matrița la un anumit unghi pentru a permite scoaterea boabelor de ciocolată din matriță sub acțiunea gravitației. Mecanismul de deformare este antrenat de un cilindru pneumatic sau de un cilindru hidraulic. Forța și viteza de deformare sunt controlate cu precizie de sistemul de control pentru a preveni deteriorarea boabelor de ciocolată în timpul procesului de deformare.
- Dispozitivul de transport este utilizat pentru a transporta boabele de ciocolată după deformare la procesul de ambalare ulterior. Dispozitivul de transport adoptă de obicei un transportor cu bandă sau un transportor cu lanț, iar suprafața este tratată cu calitate alimentară pentru a se asigura că boabele de ciocolată nu sunt contaminate în timpul procesului de transport. Viteza de transport poate fi ajustată în funcție de ritmul de producție pentru a asigura funcționarea continuă și stabilă a liniei de producție.
2. Analiza inovațiilor tehnologice cheie
(I) Influența preciziei controlului temperaturii asupra cristalizării ciocolatei
Procesul de cristalizare a ciocolatei este extrem de sensibil la temperatură, iar acuratețea controlului temperaturii afectează direct calitatea și gustul ciocolatei. În procesul de producție a ciocolatei, cristalizarea corectă poate face ca ciocolata să aibă luciu, crocant și gust bun, în timp ce cristalizarea necorespunzătoare va cauza probleme precum albirea suprafeței ciocolatei și înmuierea texturii.
Linia de producție automată a boabelor de ciocolată folosește senzori de temperatură de înaltă precizie și algoritmi avansați de control al temperaturii pentru a obține un control precis al temperaturii fiecărei verigi din procesul de producție. Senzorii de temperatură folosesc de obicei termocupluri sau rezistențe termice, care au caracteristicile unei viteze de răspuns rapide și o precizie ridicată de măsurare. Aceștia pot monitoriza parametrii cheie ai materiilor prime de ciocolată, cum ar fi temperatura de topire, temperatura de injectare, temperatura de răcire etc., în timp real.
Algoritmul de control al temperaturii folosește strategii de control avansate, cum ar fi controlul PID (proporțional-integral-diferențial) sau controlul fuzzy. Controlul PID poate regla automat puterea de ieșire a echipamentului de încălzire sau răcire în funcție de abaterea temperaturii, astfel încât temperatura să se poată stabiliza rapid în apropierea valorii setate; Controlul fuzzy poate gestiona mai bine problemele de control al temperaturii neliniare și care variază în timp și poate îmbunătăți adaptabilitatea și stabilitatea sistemului de control al temperaturii.
În producția efectivă, de exemplu, în procesul de răcire a boabelor de ciocolată, temperatura fiecărei zone de temperatură din tunelul de răcire este controlată cu precizie, astfel încât boabele de ciocolată să poată fi cristalizate sub un gradient de temperatură adecvat, formând astfel o structură cristalină fină și uniformă, dând ciocolatei o calitate și un gust bun.
(II) Proiectarea mecanică a sistemului de sincronizare a matriței
Sistemul de sincronizare a matriței este cheia pentru a asigura funcționarea eficientă a liniei automate de producție a boabelor de ciocolată. Sistemul trebuie să se asigure că matrița se mișcă cu precizie și sincron în fiecare legătură, cum ar fi injecția, răcirea și deformarea, pentru a evita probleme precum scurgerile și alinierea greșită.
Designul mecanic al sistemului de sincronizare a matriței include în principal mecanismul de transmisie, mecanismul de poziționare și dispozitivul de control al sincronizării. Mecanismul de transmisie adoptă de obicei transmisie cu lanț sau curea sincronă, care are caracteristicile unei transmisii line și zgomot redus. Transmisia cu lanț este potrivită pentru ocazii cu sarcini mari și poate asigura stabilitatea matriței în timpul funcționării la viteză mare; Transmisia cu curea sincronă are avantajele unei precizii ridicate a transmisiei și nu necesită lubrifiere și este potrivită pentru sistemele de sincronizare a matriței cu cerințe de înaltă precizie.
Mecanismul de poziționare utilizează ghidaje liniare de înaltă precizie, șuruburi cu bile și știfturi de poziționare pentru a obține o poziționare precisă a matriței. Ghidajele liniare și șuruburile cu bile asigură o mișcare liniară pentru matriță, asigurând acuratețea și stabilitatea matriței în timpul mișcării; știfturile de poziționare poziționează cu precizie matrița atunci când ajunge în poziția specificată, asigurându-se că matrița este poziționată cu precizie.
Dispozitivul de control sincron folosește un PLC (controller logic programabil) sau un controler de mișcare pentru a realiza un control precis și coordonare sincronă a fiecărei acțiuni de matriță prin scrierea unui program. Dispozitivul de control sincron poate ajusta automat parametrii de mișcare a matriței în funcție de viteza de operare a liniei de producție și ritmul de producție pentru a asigura sincronizarea precisă a acțiunilor matriței în fiecare legătură.
(III) Planul de control al consistenței greutății produsului
Consistența greutății produsului este unul dintre indicatorii importanți pentru măsurarea calității producției liniei automate de producție a boabelor de ciocolată. Pentru a obține consistența greutății produsului, linia de producție adoptă o varietate de scheme de control.
Prin controlul precis al debitului și presiunii pompei de injecție, cantitatea de ciocolată injectată în fiecare cavitate este asigurată a fi consistentă. Debitul și presiunea pompei de injecție pot fi ajustate cu precizie în funcție de cerințele de greutate ale boabelor de ciocolată, iar procesul de injecție este monitorizat și feedback-ul controlat în timp real prin senzori de presiune și senzori de debit. Când este detectată o abatere a cantității de injecție, sistemul de control va ajusta automat parametrii pompei de injecție pentru a restabili cantitatea de injecție la valoarea setată.
Echipamentele de cântărire și testare online sunt utilizate pentru a efectua cântărirea și testarea în timp real a boabelor de ciocolată produse. Echipamentele de cântărire și testare online folosesc de obicei senzori de cântărire de înaltă precizie și sisteme rapide de procesare a datelor, care pot cântări și testa un număr mare de boabe de ciocolată într-un timp scurt. Când se detectează că greutatea boabelor de ciocolată depășește intervalul de eroare permis, sistemul va elimina automat produsele necalificate și va regla pompa de injecție și alte echipamente aferente pentru a asigura consistența greutății produselor ulterioare.
Problema greutății inconsecvente a produsului cauzată de diferențele de matriță și fluctuațiile procesului poate fi, de asemenea, redusă prin optimizarea proceselor de proiectare și producție a matriței. De exemplu, cavitatea matriței poate fi prelucrată și lustruită cu precizie pentru a asigura consistența dimensiunii și formei cavității; temperatura, vâscozitatea și alți parametri ai materiilor prime de ciocolată pot fi controlate în mod rezonabil pentru a asigura stabilitatea procesului de injectare.
3. Soluție de optimizare a eficienței liniei de producție
(I) Model de calcul al capacității de producție pe unitatea de timp
Modelul de calcul al capacității de timp unitar este un instrument important pentru evaluarea eficienței producției a liniei automate de producție a boabelor de ciocolată. Modelul calculează numărul de boabe de ciocolată pe care linia de producție le poate produce pe unitatea de timp, luând în considerare în mod cuprinzător capacitatea de producție și ritmul de producție al fiecărei verigi a liniei de producție.
Formula de calcul a capacității de producție pe unitatea de timp este: Capacitate de producție = 60 / Ciclul de producție × Număr de boabe de ciocolată pe cavitate × Număr de forme. Ciclul de producție se referă la timpul necesar pentru a produce un lot complet de boabe de ciocolată, inclusiv timpul total al fiecărei legături, cum ar fi timpul de transport al materiei prime și timpul de topire, timpul de turnare prin injecție, timpul de răcire, timpul de deformare etc. Numărul de boabe de ciocolată pe cavitate și numărul de matrițe sunt determinate în funcție de parametrii de proiectare ai matriței.
În producția reală, măsurând și analizând cu precizie timpul fiecărei verigi din linia de producție, putem afla legăturile blocaj care afectează ritmul de producție și putem lua măsuri de optimizare corespunzătoare, cum ar fi creșterea vitezei de funcționare a echipamentelor, optimizarea proceselor de producție și reducerea timpului de nefuncționare a echipamentelor, crescând astfel capacitatea de timp unitară a liniei de producție.
(II) Conectarea echipamentelor și potrivirea ritmului
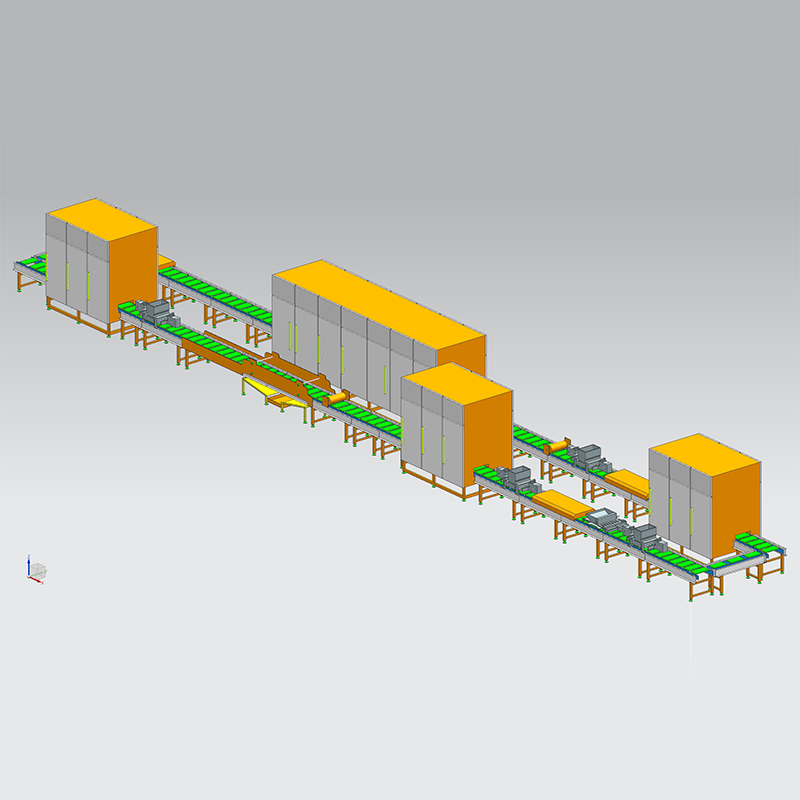
Legătura echipamentelor și potrivirea ritmului sunt cheia pentru a asigura funcționarea eficientă și stabilă a liniei de producție automată a boabelor de ciocolată. Diferitele echipamente din linia de producție, cum ar fi sistemul de transport și topire a materiei prime, modulul de turnare prin injecție de precizie, tehnologia automată de demulare și răcire etc., trebuie să se coordoneze între ele și să funcționeze conform unui anumit ritm de producție.
Pentru a realiza conexiunea echipamentelor și potrivirea ritmului, linia de producție folosește PLC sau un sistem de control al automatizării industriale. Sistemul monitorizează și controlează starea de funcționare a fiecărui dispozitiv în timp real pentru a realiza transmisia semnalului și lucrul în colaborare între dispozitive. De exemplu, atunci când sistemul de transport și topire a materiei prime finalizează topirea materiilor prime, acesta va trimite un semnal către modulul de turnare prin injecție de precizie pentru a-l anunța să se pregătească să primească ciocolată lichidă; după ce modulul de turnare prin injecție de precizie finalizează turnarea prin injecție, va trimite un semnal către tehnologia automată de demulare și răcire pentru a începe procedurile de răcire și deformare.
În același timp, sistemul de control va ajusta automat parametrii de funcționare ai fiecărui dispozitiv în funcție de funcționarea efectivă a liniei de producție pentru a menține stabil ritmul de producție. Când un dispozitiv eșuează sau încetinește, sistemul de control va ajusta automat viteza de funcționare a altor dispozitive pentru a asigura eficiența generală de funcționare a liniei de producție.
(III) Mecanism comun de avertizare a erorilor
Mecanismul comun de avertizare a erorilor este un mijloc important de îmbunătățire a fiabilității și stabilității liniei automate de producție a boabelor de ciocolată. Acest mecanism detectează în avans potențialele defecțiuni ale echipamentelor prin monitorizarea și analiza în timp real a parametrilor de funcționare ai echipamentului și emite semnale de avertizare la timp, astfel încât personalul să poată lua măsurile adecvate pentru a le rezolva și a evita apariția și extinderea defecțiunilor.
Mecanismele comune de avertizare a erorilor includ în principal monitorizarea senzorilor, analiza datelor și sistemul de avertizare. Partea de monitorizare a senzorilor colectează parametrii de funcționare ai echipamentului în timp real prin instalarea diverșilor senzori la părțile cheie ale echipamentului, cum ar fi senzori de temperatură, senzori de presiune, senzori de vibrații, senzori de curent etc.
Partea de analiză a datelor utilizează extragerea datelor, învățarea automată și alte tehnologii pentru a analiza și procesa cantitatea mare de date colectate. Prin stabilirea modelului de stare de funcționare a echipamentului și a modelului de predicție a defecțiunilor, tendința de modificare a parametrilor de funcționare a echipamentului este analizată pentru a determina dacă echipamentul are defecte ascunse. De exemplu, atunci când valoarea vibrațiilor echipamentului crește brusc sau temperatura continuă să crească, sistemul de analiză a datelor va determina că echipamentul poate avea probleme mecanice de defecțiune sau supraîncălzire și va emite un semnal de avertizare.
Sistemul de avertizare timpurie va transmite prompt personalului informații de avertizare de defecțiuni prin alarme sonore și luminoase, notificări prin SMS, mementouri prin e-mail, etc. După primirea informațiilor de avertizare timpurie, personalul poate inspecta și repara prompt echipamentul pentru a evita apariția și extinderea defecțiunilor și pentru a asigura funcționarea normală a liniei de producție.
4. Standarde din industrie și puncte cheie ale controlului calității
(I) Cerințe de conformitate pentru materialele de calitate alimentară
Toate materialele implicate în linia automată de producție a boabelor de ciocolată trebuie să îndeplinească standardele de calitate alimentară pentru a asigura siguranța și igiena produselor din ciocolată. Materialele de calitate alimentară trebuie să aibă o bună stabilitate chimică, să fie non-toxice și inofensive și să nu reacționeze chimic cu materiile prime de ciocolată.
Corpurile echipamentelor, conductele, matrițele și alte piese din linia de producție sunt de obicei realizate din oțel inoxidabil 304 sau 316, care au o bună rezistență la coroziune și proprietăți igienice și pot preveni în mod eficient echipamentul să ruginească și să contamineze produsele de ciocolată. Garniturile, garniturile și alte părți care sunt în contact direct cu materiile prime de ciocolată sunt fabricate din cauciuc alimentar sau silicon, care au proprietăți bune de flexibilitate și etanșare și respectă standardele de igienă și siguranță alimentară.
În plus, în timpul procesului de proiectare și producție al liniei de producție, este, de asemenea, necesar să se respecte standardele relevante de siguranță a echipamentelor de producție alimentară și specificațiile de igienă, cum ar fi sistemul de management al siguranței alimentelor ISO 22000, sistemul HACCP (Analiza pericolelor și punctelor critice de control) etc., pentru a se asigura că proiectarea și fabricarea liniei de producție îndeplinesc cerințele de siguranță alimentară.
(II) Controlul finisării suprafeței produsului
Finisajul suprafeței produsului este unul dintre indicatorii importanți pentru măsurarea calității boabelor de ciocolată, care afectează direct experiența vizuală și dorința de cumpărare a consumatorilor. Pentru a asigura finisarea suprafeței boabelor de ciocolată, este necesar să se controleze designul matriței, calitatea materiilor prime, procesul de producție și alte aspecte.
- În ceea ce privește designul matriței, suprafața matriței trebuie lustruită fin pentru a reduce rugozitatea suprafeței, astfel încât boabele de ciocolată să poată menține o suprafață netedă după demulare. Forma și dimensiunea cavității matriței trebuie, de asemenea, să fie proiectate cu precizie pentru a evita defecte precum colțurile ascuțite și bavurile pentru a preveni defectele de suprafață ale boabelor de ciocolată în timpul procesului de turnare.
- În ceea ce privește calitatea materiilor prime, selectăm materii prime de ciocolată de înaltă calitate pentru a asigura puritatea și stabilitatea materiilor prime. Impuritățile și particulele din materiile prime vor afecta finisajul suprafeței boabelor de ciocolată, astfel încât materiile prime trebuie să fie strict verificate și inspectate.
- În ceea ce privește tehnologia de producție, temperatura, vâscozitatea și viteza de injectare a materiilor prime de ciocolată ar trebui controlate corespunzător. Temperatura prea ridicată sau prea scăzută, vâscozitatea prea mare sau prea scăzută, viteza de injectare prea mare sau prea mică etc. vor cauza defecte precum bule și urme de curgere pe suprafața boabelor de ciocolată. Prin optimizarea parametrilor procesului de producție, se asigură că boabele de ciocolată pot forma o suprafață netedă în timpul procesului de turnare prin injecție și răcire.
(III) Recomandări de configurare pentru sistemele automate de testare
Sistemul automat de detectare este o garanție importantă pentru calitatea produselor din linia automată de producție a boabelor de ciocolată. Sistemul poate detecta și monitoriza automat greutatea, dimensiunea, aspectul, impuritățile și alți indicatori de calitate ai boabelor de ciocolată pentru a îmbunătăți calitatea produsului și eficiența producției.
Sistemul de inspecție automatizat include în principal echipamente de inspecție vizuală, echipamente de inspecție de cântărire și echipamente de detectare a metalelor.
- Echipamentul de inspecție vizuală utilizează camere de înaltă definiție și tehnologie de procesare a imaginii pentru a efectua inspecții în timp real a aspectului boabelor de ciocolată, pentru a identifica defectele de suprafață, cum ar fi pete, bule, crăpături și pentru a elimina automat produsele necalificate.
- După cum sa menționat mai sus, echipamentul de cântărire și testare poate măsura cu precizie greutatea boabelor de ciocolată și poate respinge produsele care nu îndeplinesc cerințele de greutate.
- Echipamentul de detectare a metalelor este utilizat pentru a detecta dacă există impurități metalice în boabele de ciocolată, pentru a preveni amestecarea obiectelor străine de metal în produs și pentru a asigura siguranța produsului.
La configurarea unui sistem automat de testare, este necesar să se selecteze în mod rezonabil modelul și cantitatea de echipamente de testare pe baza capacității de producție și a cerințelor de calitate a produsului ale liniei de producție. De asemenea, este necesar să se integreze sistemul de testare automatizat cu sistemul de control al liniei de producție pentru a realiza transmiterea și procesarea în timp real a datelor de testare, astfel încât să se ajusteze parametrii procesului de producție în timp util și să se asigure stabilitatea calității produsului.
Linia de producție automată a boabelor de ciocolată poate realiza o producție eficientă și precisă la scară largă prin proiectarea rezonabilă a componentelor de bază, inovarea tehnologică cheie avansată, planul de optimizare a eficienței științifice și standardele stricte ale industriei și controlul calității. Odată cu progresul continuu al științei și tehnologiei și cu schimbările continue ale cererii pieței, linia automată de producție a boabelor de ciocolată va continua să modernizeze și să inoveze tehnologia pentru a satisface nevoile de producție în creștere și cerințele de calitate ale industriei de ciocolată.