

Cum mașinile pentru îmbrăcarea, decorarea și lustruirea ciocolatei obțin un finisaj impecabil
De ce etapa finală de acoperire definește calitatea produselor de cofetărie
O bomboană, o pralină sau un biscuiți pot fi făcute din materii prime excelente și totuși eșuează pe raft dacă stratul exterior este tern, neuniform sau crăpat. Etapa de finisare a unei linii de cofetărie este în cazul în care un produs fie câștigă o suprafață lucioasă, apetisantă, fie își pierde valoarea de piață din cauza defectelor vizibile. Această etapă include în mod obișnuit trei pași conectați: acoperirea centrului cu ciocolată lichidă, adăugarea unui model decorativ sau topping și lustruirea suprafeței pentru a obține o strălucire stabilă și atractivă.
Producătorii care tratează acești trei pași ca un singur flux de lucru continuu, mai degrabă decât mașini izolate îmbinate împreună, raportează în mod constant mai puține respingeri și rezultate mai previzibile. Acest articol analizează modul în care funcționează fiecare etapă, ce variabile de proces contează și cum se evaluează echipamentele pentru o linie de producție care are nevoie de un finisaj repetabil și profesional.
Cele trei etape ale unei linii de acoperire
Înainte de a compara mașinile individuale, ajută la separarea procesului de finisare în zone funcționale distincte. Fiecare zonă are propriul interval de temperatură, acțiune mecanică și țintă de calitate.
| Scena | Funcția primară | Interval tipic de temperatură | Risc de calitate dacă este omis |
|---|---|---|---|
| Acoperire (acoperire) | Aplicați o ciocolată uniformă sau o coajă compusă peste piesa centrală | 29 până la 32 de grade C | Pete goale, acoperire subțire, defecte la picioare |
| Decorarea | Aplicați linii de burniță, puncte, incluziuni sau o a doua culoare | 30 până la 33 de grade C | Model de branding inconsecvent, diferențiere vizuală slabă |
| Lustruire | Construiți un strat de luciu stabil și îndepărtați ceața de suprafață | Ambient, 18 până la 22 grade C | Finisaj tulbure, urme de amprente, atractie la raft scurt |
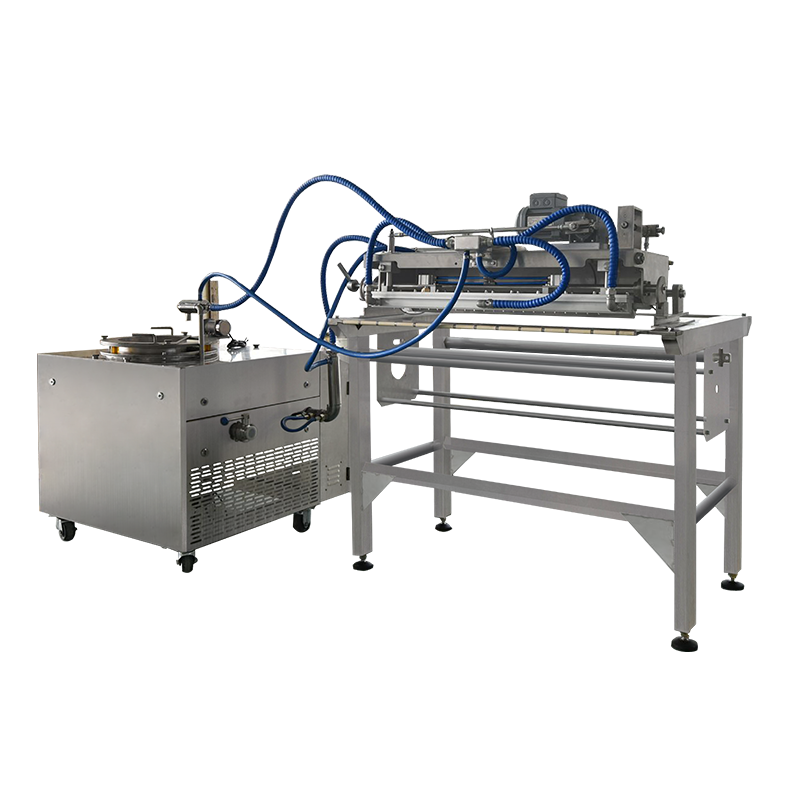
Fiecare dintre aceste zone poate fi gestionată de o mașină dedicată, iar modul în care se conectează prin sistemul de transport are un efect direct asupra vitezei și consistenței liniei. A mașină cu fântână de ciocolată este adesea folosit în amonte pentru a menține ciocolata topită în circulație continuă și la o vâscozitate stabilă înainte de a ajunge vreodată la perdeaua de acoperire, ceea ce reduce riscul de derive a temperaturii de alimentare în înveliș.
Ce se întâmplă în interiorul unei linii de îmbrăcare cu ciocolată
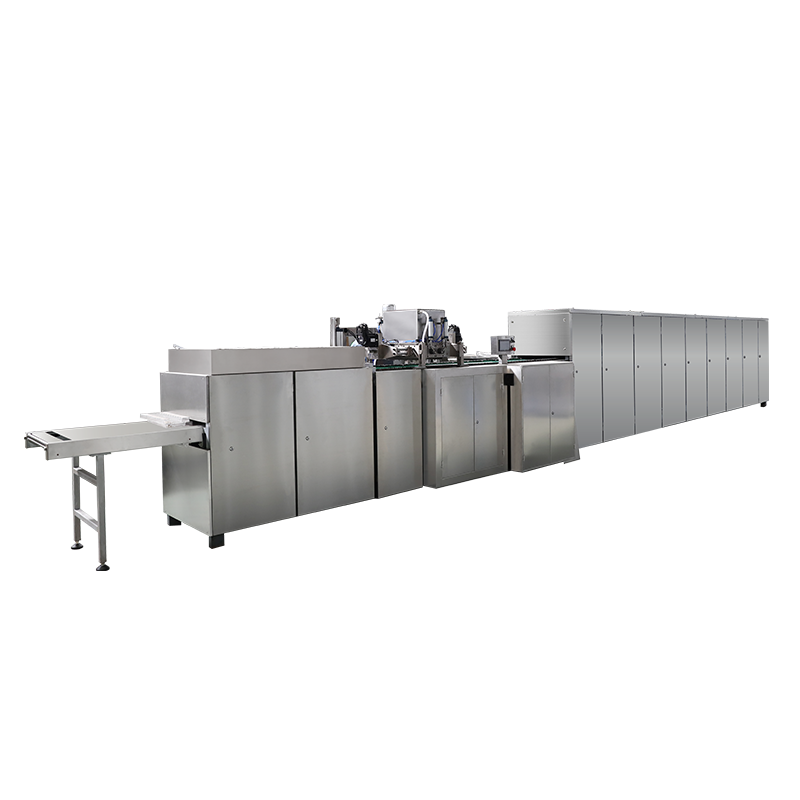
An mașină de înrober funcționează prin trecerea pieselor centrale, cum ar fi biscuiți, nuci, fructe sau umpluturi turnate, sub o perdea de ciocolată călită. O centură de plasă transportă produsul prin perdea, apoi sub o rolă de acoperire inferioară și, în final, printr-un set de suflante de aer sau cuțite care controlează grosimea carcasei. Viteza curelei, volumul perdelei și fluxul de aer sunt cele trei variabile care afectează cel mai mult greutatea stratului de acoperire.
Zonele funcționale de bază ale unei linii de îmbrăcare
- Secțiunea de alimentare: aliniază și spațiează piesele centrale înainte ca acestea să intre în perdea
- Zona de acoperire cu perdea și inferioară: aplică stratul primar de ciocolată de sus și de jos
- Zona de detaliere: îndepărtează excesul de ciocolată și modelează marginea acoperirii
- Tunel de răcire: setează carcasa printr-o scădere controlată a temperaturii
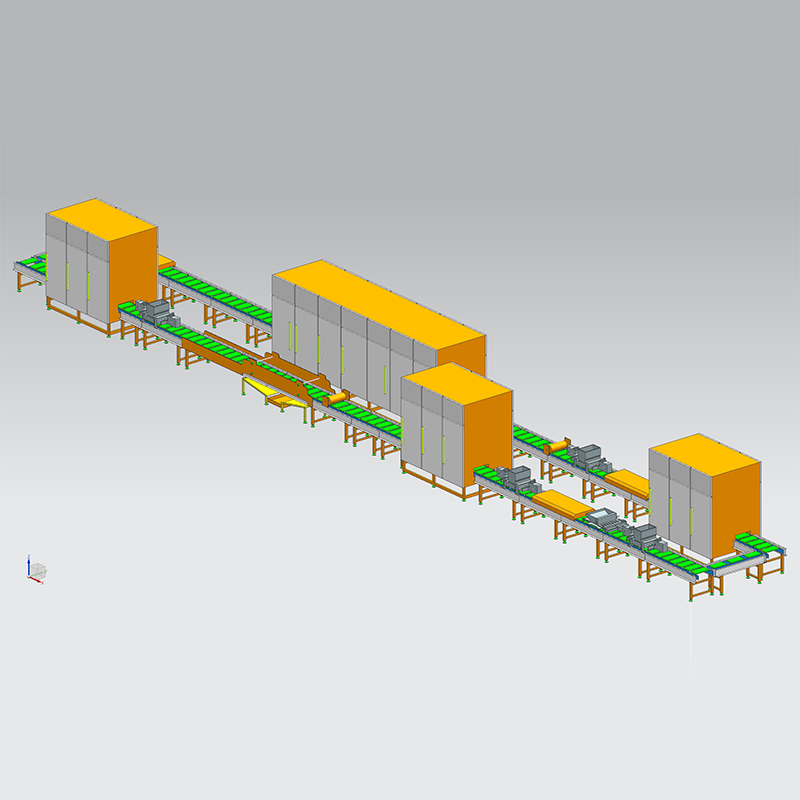
The Linie de îmbrăcare cu ciocolată din seria SJP este construit în jurul acestei secvențe, combinând un rezervor de ciocolată temperat, un cap de acoperire cu perdea și un tunel de răcire într-o singură linie conectată. Deoarece rezervorul recirculează ciocolata în mod continuu, linia evită problemele de sedimentare și jupuire care apar atunci când ciocolata topită stă nemișcată pentru perioade îndelungate.
De încredere transportul ciocolatei între rezervorul de topire, unitatea de revenire și capul de îmbrăcare este la fel de important ca și capul de îmbrăcare. Dacă pompa de transfer sau tubulatura permite ciocolatei să se răcească în mod neuniform, vâscozitatea la perdea va varia, iar greutatea stratului de acoperire va varia de-a lungul unui ciclu de producție, chiar dacă setările de îmbrăcăminte nu se schimbă niciodată. Acesta este unul dintre motivele pentru care liniile de îmbrăcare sunt de obicei specificate ca un sistem conectat, mai degrabă decât ca componente achiziționate separate.

Cum se conectează etapele de acoperire, decorare și lustruire
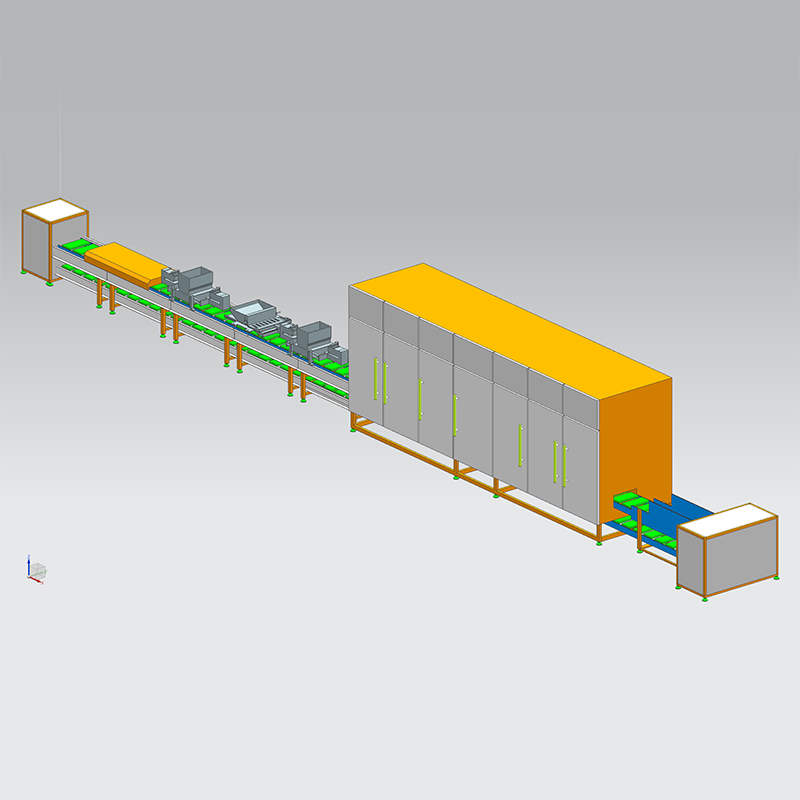
Înțelegerea fluxului fizic al produsului printr-o linie de finisare facilitează diagnosticarea de unde provine o problemă de calitate. Diagrama de mai jos arată secvența tipică de la piesa centrală brută la produsul lustruit, ambalat.
Adăugarea identității prin decorare
Odată ce un produs are o coajă de ciocolată fixată, decorul este ceea ce îi conferă identitate vizuală pe un raft de vânzare cu amănuntul. Aceasta poate include o linie contrastantă de burniță, modele de puncte, incluziuni de nuci sau pesmet tocate sau un model imprimat folosind unt de cacao colorat. Decorul trebuie aplicat în timp ce învelișul de bază este încă receptiv, deoarece ciocolata care s-a cristalizat complet nu va lipi în mod corespunzător un al doilea strat.
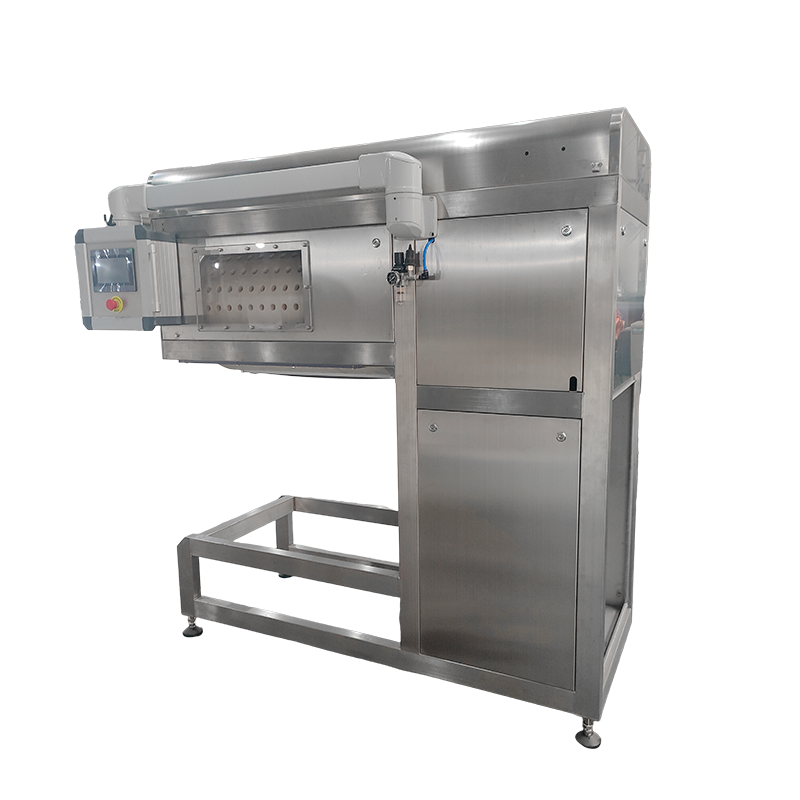
A Mașină de decorare QLH este poziționat direct după tunelul de răcire al unei linii de înveliș, astfel încât învelișul de bază să aibă suficientă aderență la suprafață pentru ca stratul de decorare să adere fără a se întinde. Distanța duzelor, sincronizarea vitezei liniei cu transportorul principal și vâscozitatea materialului afectează cât de curat arată modelul rezultat.
Dincolo de modelele de burniță și de puncte, multe linii folosesc și a mașină de acoperire cu curele configurație pentru a aplica un al doilea strat complet, cum ar fi o acoperire compusă colorată peste o coajă de bază de ciocolată, înainte ca capul de decorare să adauge detalii mai fine. Această abordare stratificată este comună pentru produsele sezoniere sau promoționale care au nevoie de o identitate vizuală distinctă, fără a modifica rețeta de bază.

Lustruire: pasul care determină atractivitatea la raft
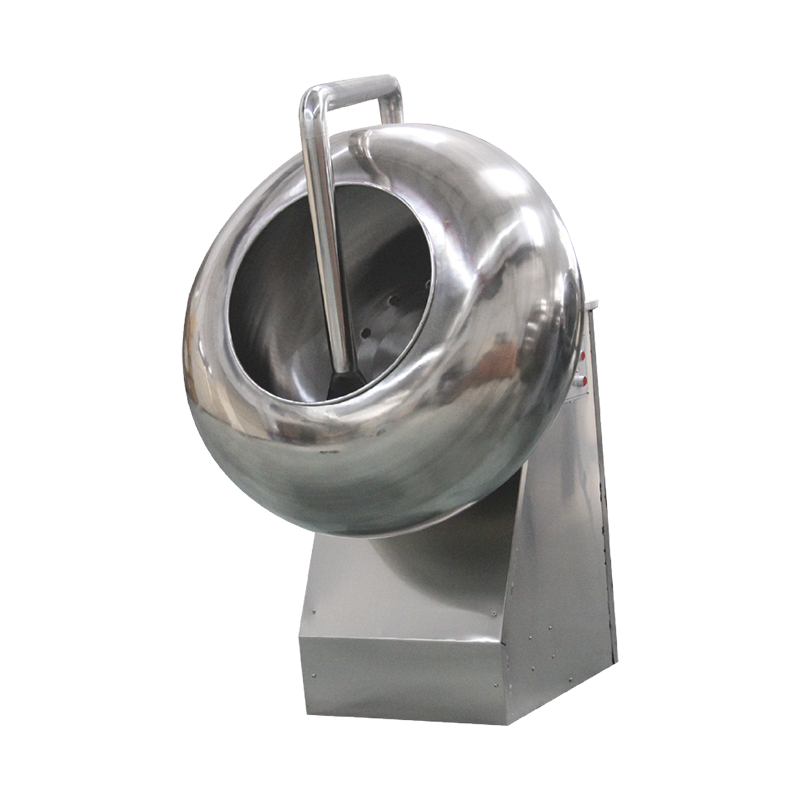
Luciul este unul dintre primele lucruri pe care un cumpărător le observă și este, de asemenea, unul dintre atributele de calitate cele mai ușor de pierdut în timpul depozitării și transportului. Lustruirea rezolvă acest lucru prin construirea unei pelicule subțiri și stabile peste produsul acoperit, cel mai frecvent printr-un proces de tambur rotativ similar în principiu cu un mașină de panning bomboane operațiune, în care produsul se prăbușește ușor în timp ce un volum mic de agent de lustruire este aplicat în doze controlate.
A Mașină de lustruit seria PGJ de obicei funcționează ca ultima etapă mecanică înainte de ambalare. Viteza de rotație a tamburului, timpul de așteptare și intervalul de dozare trebuie ajustate la dimensiunea și forma specifică a produsului, deoarece piesele supradimensionate sau neregulate lustruiesc neuniform dacă viteza tamburului este setată pentru un articol mai mic și mai uniform.
| Lustruire Variable | Efect dacă este prea scăzut | Efect dacă este prea mare |
|---|---|---|
| Viteza de rotatie a tamburului | Distribuție neuniformă a luciului | Abraziune la suprafață, margini ciobite |
| Timp de locuire | Formarea incompletă a filmului | Acumulare în exces, suprafață lipicioasă |
| Lustruire agent dosage | Finisaj tern, neregulat | Bucăți lipicioase care se adună |
Această etapă funcționează și ca generală echipamente de acoperire cu bomboane pentru dulciuri tavate dincolo de ciocolată, inclusiv nuci taiate cu zahăr și produse în stil drajee, deoarece mecanismul tamburului și principiul de dozare sunt în mare parte aceleași, indiferent de materialul de acoperire.
Compararea rolurilor echipamentelor dintr-o privire
Tabelul de mai jos rezumă modul în care fiecare tip de mașină se încadrează în fluxul de lucru de finisare, ceea ce este util atunci când planificați aspectul liniei sau depanați un anumit defect.
| Echipamente | Poziție în linie | Ieșire principală |
|---|---|---|
| Linie de îmbrăcare cu ciocolată | După formarea piesei centrale, înainte de tunelul de răcire | Acoperire uniformă a carcasei de bază |
| Decorarea Machine | După tunelul de răcire, înainte de fixarea finală | Model, burniță sau al doilea strat de culoare |
| Lustruire Machine | Etapa finală înainte de ambalare | Luciu stabil și protecție a suprafeței |
Când așezați o nouă linie de finisare, lăsați o distanță reglabilă între ieșirea tunelului de răcire și capul de decorare. Produsul care iese prea cald din tunel se va mânji sub duza de decorare, în timp ce produsul care s-a răcit prea mult nu va accepta un al doilea strat în mod curat.
Defecte comune de suprafață și sursa lor probabilă
Cele mai multe defecte vizibile de acoperire pot fi urmărite până la una dintr-un număr mic de variabile de proces. Revizuirea modelului unui defect, mai degrabă decât a defectului singur, indică de obicei stadiul responsabil.
- Dunări cenușii sau înflorire : de obicei legat de controlul slab al temperării înainte ca ciocolata să ajungă pe perdeaua de îmbrăcare sau de ciclul de temperatură în timpul depozitării după ambalare
- Pete subțiri sau goale pe coajă : adesea cauzat de volumul cortinei care este prea mic în raport cu viteza benzii sau de piesele centrale care sunt prea reci la intrarea în perdea
- Linii de decor ondulate sau întrerupte : de obicei o problemă de sincronizare între capul de decorare și viteza transportorului principal
- Luciu tern sau neregulat după lustruire : frecvent urmărit la dozarea inconsecventă a agentului de lustruire sau la o viteză a tamburului care nu se potrivește cu dimensiunea produsului
- Produsul se lipește împreună după lustruire : în general rezultatul excesului de agent de lustruire combinat cu un timp insuficient de pereche sau de uscare
Deoarece aceste etape sunt conectate, un defect care apare la pasul de lustruire nu își are originea întotdeauna acolo. O carcasă care a fost ușor subacoperită în etapa de îmbrăcare, de exemplu, poate lăsa o textură neuniformă a suprafeței pe care nicio ajustare de lustruire nu o va corecta complet.
Obiceiuri practice de întreținere pentru rezultate consistente
Echipamentele de finisare funcționează cu curele mobile, tamburi rotativi și ciocolată lichidă cu circulație continuă, toate acestea necesită o atenție de rutină pentru a menține o calitate constantă pe perioade lungi de producție.
- Curățați perdeaua de acoperire și rola inferioară la sfârșitul fiecărei ture pentru a preveni acumularea de reziduuri care modifică greutatea stratului de acoperire în timp
- Verificați săptămânal tensiunea curelei pe secțiunile de îmbrăcare și de răcire, deoarece o centură lăsată modifică timpul de stație sub perdea
- Inspectați zilnic duzele de decorare pentru blocaje parțiale, care sunt o cauză comună și adesea trecută cu vederea a modelelor de burniță inconsecvente
- Calibrați pompa de dozare a agentului de lustruire pe un program fix, în loc să așteptați să apară o problemă vizibilă de luciu
- Citirile de temperatură ale unității de temperare a jurnalului, astfel încât deviația treptată să poată fi surprinsă înainte de a afecta un întreg lot de producție
Întrebări frecvente
Î1: Care este diferența dintre învelire și panning ca metode de acoperire?
Învelirea aplică o acoperire prin trecerea produsului sub o perdea de ciocolată lichidă, care se potrivește pieselor care au nevoie de o coajă plină și uniformă. Panningul aplică acoperirea în straturi subțiri în timp ce produsul se prăbușește într-un tambur rotativ, care se potrivește pieselor mai mici sau aplicațiilor în care se preferă un strat mai subțire, construibil.
Î2: Cum este cronometrată decorarea în raport cu tunelul de răcire?
Decorarea se aplică în general la scurt timp după ce carcasa de bază iese din tunelul de răcire, în timp ce suprafața are încă o ușoară aderență. Acest lucru permite stratului de decor să se lipească fără ca învelișul de bază să-și piardă forma sau ca decorul să se întindă la contact.
Î3: De ce lustruirea uneori reduce luciul în loc să-l îmbunătățească?
Acest lucru se întâmplă de obicei atunci când doza de agent de lustruire este prea mare pentru timpul de păstrare disponibil, lăsând o peliculă neuniformă sau lipicioasă, mai degrabă decât una netedă. Reducerea ușoară a dozei sau prelungirea timpului de așteptare rezolvă de obicei problema.
Î4: O singură linie poate gestiona mai multe forme de produs fără o schimbare majoră?
Multe linii de finisare pot gestiona o gamă rezonabilă de forme doar cu reglarea vitezei curelei și a volumului perdelei. Schimbările semnificative ale dimensiunii sau greutății piesei necesită, de obicei, ajustarea vitezei tamburului pe etapa de lustruire și a înălțimii duzei pe etapa de decorare.
Î5: Ce face ca greutatea acoperirii să se deplaseze în timpul unui ciclu lung de producție?
Derivarea treptată a temperaturii în rezervorul de ciocolată cu recirculare este cea mai frecventă cauză, deoarece vâscozitatea se modifică cu temperatura chiar și într-un interval îngust. Verificările regulate ale temperaturii la perdea, nu doar la rezervorul de topire, ajută la prinderea acestui lucru înainte de a afecta randamentul.