

Cum să proiectați linii automate la cheie cu randament ridicat pentru batoane de cereale Snickers, Nougat și Compozit
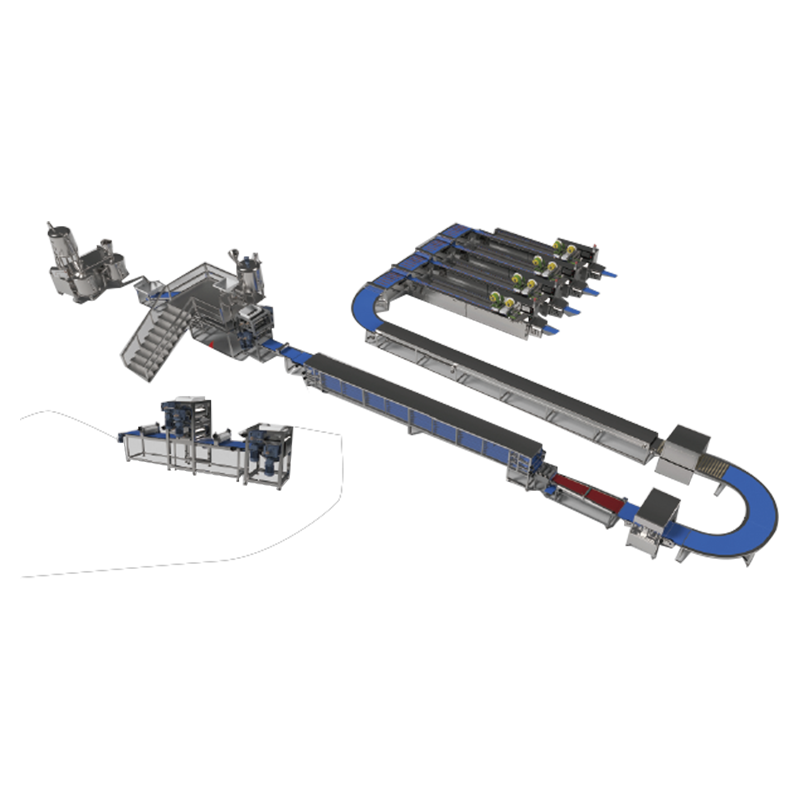
Fabricarea modernă de cofetărie și gustări necesită precizie absolută, control termic și sincronicitate mecanică de mare viteză. Procesarea ingredientelor brute în batoane de ciocolată cu mai multe straturi, plăci de nuag aerat sau matrice densă de cereale necesită o inginerie mecanică specializată. O soluție complet integrată la cheie face tranziția materialelor delicate prin pregătirea în masă, aerarea continuă, formarea plăcilor, răcirea pe mai multe niveluri, tăierea precisă și ambalarea de mare viteză. Implementarea unui optimizat linie de producție snicker necesită cunoștințe profunde despre stabilizarea termodinamică și sincronizarea fluxului de masă pentru a îndeplini în mod constant toleranțe geometrice și de greutate precise.
Termodinamica și proiectarea mecanică a malaxorelor cu aerare Nougat
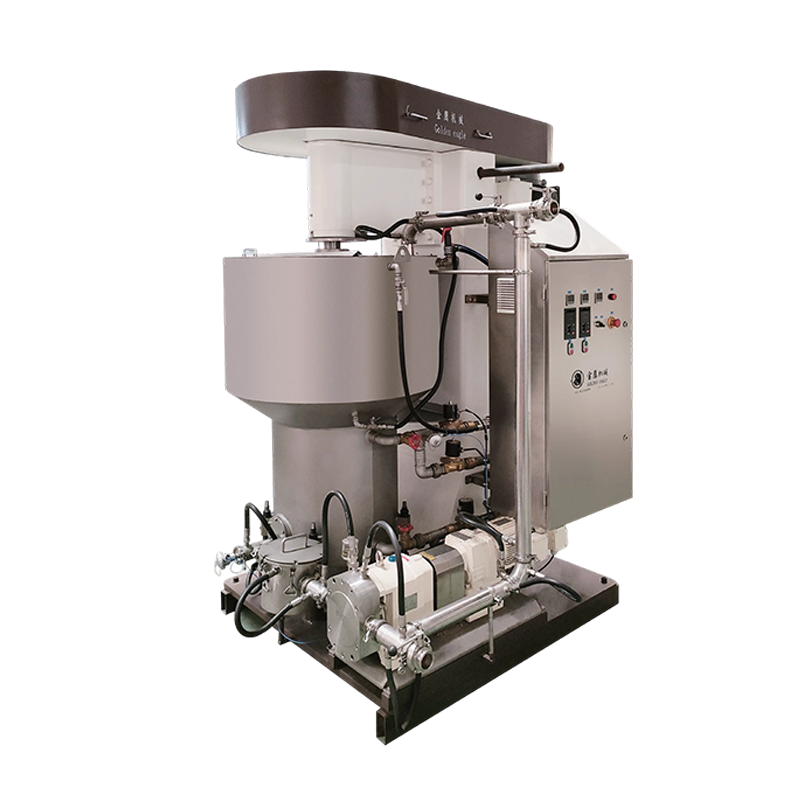
Nougat formează baza structurală și texturală a multor batoane de bomboane compozite legendare. Obținerea texturii ușoare dar mestecate depinde în întregime de aerarea mecanică controlată. Mixerele de aerare pentru nuga funcționează prin dizolvarea aerului sub presiune într-o matrice fierbinte, concentrată de sirop de zahăr, combinată cu agenți de frigere, cum ar fi albumina de ou sau proteine vegetale hidrolizate.
Provocarea inginerească constă în menținerea unei emulsii stabile gaz-lichid în timp ce siropul se răcește și se cristalizează. Mixerele avansate utilizează o geometrie a capului rotor-stator cu forfecare ridicată, închisă într-o cameră de amestecare presurizată. Siropul de zahăr este pompat prin pompe cu deplasare pozitivă în cameră, unde aerul comprimat filtrat este injectat simultan la presiuni cuprinse între 3 și 6 bar.
Specificații pentru prepararea în masă și gătirea siropului
Înainte de aerare, siropul trebuie gătit până la un conținut exact de substanță uscată, de obicei între 88% și 94%. Aragazele cu serpentină continuă sau evaporatoarele cu peliculă subțire sunt asociate cu senzori automati de monitorizare a umidității. Dacă profilul de umiditate deviază chiar și cu 0,5 procente, nugaul rezultat va fi fie prea lipicios pentru a fi tăiat, fie prea fragil pentru a trece prin rolele din aval.
| Parametrul de proces | Interval țintă | Mecanism de control critic |
|---|---|---|
| Temperatura de gatire a siropului | 125 până la 138 de grade Celsius | Supape de control al aburului cu modulare |
| Presiunea camerei de aerare | 3,5 până la 5,0 bar | Supape de contrapresiune proporționale automate |
| Viteza de forfecare rotor-stator | 250 până la 450 rpm | Motoare cu inducție cu acţionare cu frecvenţă variabilă |
| Densitatea finală a Nouatului | 0,65 până la 0,85 grame pe centimetru cub | Debitmetre în linie Coriolis |
Odată ce densitatea optimă de aerare este verificată de senzorii în linie, masa aerată este măsurată prin conducte învelite, călite, pentru a preveni setarea prematură. Liniile de livrare îmbrăcate sunt încălzite printr-o buclă de circulație a apei stabilizată cu precizie la 65 de grade Celsius.
Echipamente de extrudare și de formare a plăcilor de bomboane cu mai multe straturi
Transformarea nuagului aerat în vrac și a caramelului gătit într-o foaie foarte uniformă, cu mai multe straturi, necesită echipamente de formare a plăcilor grele. Integritatea structurală și uniformitatea porțiunilor a milioane de bare depind direct de precizia mecanică a acestor role de calibrare masive.
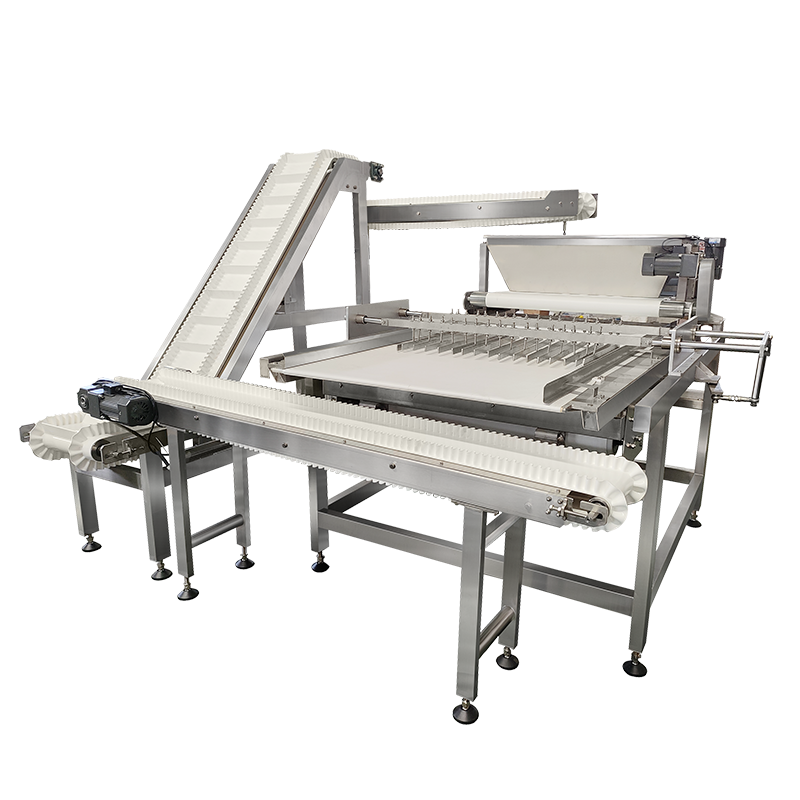
Pentru o configurație de bară cu mai multe straturi, procesul începe la stația inițială de formare a plăcii. Un buncăr specializat cu două role primește nuga aerată. Aceste role sunt răcite intern prin bucle de circulație glicol-apă. Nuga este comprimată într-o foaie perfect netedă de o grosime exactă pe o bandă transportoare continuă de calitate alimentară. Suprafața rolelor este tratată cu microtexturi antiaderente, gravate cu laser, pentru a preveni lipirea fără a fi nevoie de antiadezivi chimici.
Dinamica depunerii stratului de caramel
Odată ce stratul de nuga de bază este format și stabilizat pe centură, acesta se deplasează direct sub o stație secundară de depunere a stratului de caramel. Caramelul prezintă dificultăți de inginerie distincte datorită naturii sale vâscoelastice și a retenției termice ridicate. Capul de depozitare trebuie să aplice o foaie uniformă, fluidă de caramel pe placa de nuga în mișcare, la temperaturi cuprinse între 85 și 95 de grade Celsius.
Depozitatorul dispune de un buncăr încălzit, cu cămașă, prevăzut cu o rolă de alimentare internă și o lamă de raclă de precizie reglabilă. Înălțimea acestei lame este guvernată de servomotoare de înaltă precizie, permițând micro-ajustări în timp real pe baza datelor despre grosime furnizate de senzorii de scanare laser din aval.
Inginerie de tăiere și împrăștiere de precizie a arahidelor
Imediat după depunerea caramelului, în timp ce stratul de caramel rămâne cald și lipicios, produsul trece pe sub un sistem volumetric de alimentare și presare a nucilor. Arahidele prăjite trebuie să fie distribuite pe matricea de caramel cu o omogenitate spațială exactă. Această uniformitate este vitală pentru greutatea constantă a barei și estetica în secțiune transversală.
- Dozare volumetrica: Arahidele sunt distribuite dintr-un buncăr oscilant cu ingrediente uscate, echipat cu celule de sarcină integrate pentru a monitoriza ratele de epuizare a masei.
- Alimentatoare gravimetrice vibratoare: Un set de canale vibratoare controlate de frecvență răspândește alunele pe toată lățimea plăcii de caramel, evitând golurile sau aglomerarea excesivă.
- Integrare mecanică: Placa trece apoi pe sub o rolă de gofrare calibrată. Această rolă presează ușor alunele în stratul cald de caramel, blocându-le pe loc fără a rupe nucile sau a distorsiona stratul de nuag de dedesubt.
Prelucrare batoane de cereale și tăietori de ghilotină de mare viteză
În timp ce batoanele de bomboane depind de caramelul ductil și de masele aerate, batoanele de cereale compozite prezintă un profil de material complet diferit. Un modern linie de producție a batoanelor de cereale trebuie să prelucreze boabe delicate, fragile, crocante, fulgi de ovăz, fructe uscate și lianți vâscoși de zahăr sau miere, fără a zdrobi componentele fragile. Menținerea integrității structurale este esențială pentru a oferi textura crocantă așteptată de consumatori.
Liantul și agregatele uscate sunt amestecate în mixere cu palete continue cu două arbori configurate pentru a aplica forța de forfecare minimă. Masa este apoi transferată într-un formator specializat de plăci de joasă presiune. În loc să folosească role de compresie de înaltă presiune care ar putea sparge boabele de cereale, aceste sisteme folosesc mai multe role de calibrare blândă. Aceste role comprimă încet masa într-o matrice coeziune de densitate și grosime uniforme.
Cinematica tăietorilor de ghilotină de mare viteză
Odată ce placa de bomboane sau cereale a trecut prin tunelul de răcire extins cu mai multe niveluri și a atins rigiditatea structurală, trebuie tăiată în dimensiuni individuale ale barei. Acest proces este împărțit în două faze distincte: tăierea longitudinală și tăierea transversală. Tăierea longitudinală este efectuată de o serie de lame rotative ultra-ascuțite, care separă placa largă în benzi paralele.
Miezul mecanic al zonei de tăiere este freza de ghilotină de mare viteză, care execută tăieturile transversale. Pentru liniile moderne care rulează la viteze mari ale transportorului, un tăietor vertical staționar standard ar provoca grămada de produs și zdrobirea barelor. Prin urmare, inginerii folosesc un mecanism mecanic complex cunoscut sub numele de ghilotină zburătoare.
Pentru a preveni lipirea lipiciilor de caramel, nuga sau zahăr de lamă, sistemele avansate de ghilotină încorporează traductoare cu ultrasunete de înaltă frecvență. Aceste traductoare vibrează lama lamei la 20 kHz sau 35 kHz. Această vibrație ultrasonică reduce frecarea, elimină acumularea lipicioasă, asigură tăieturi curate și minimizează risipa de produs.
Integrarea componentelor biscuiților cu liniile de cofetărie
Multe formate avansate de gustări combină bazele crocante de biscuiți cu straturi de nuga, caramel sau ciocolată. Realizarea acestui amestec necesită conectarea perfectă a unei mașini industriale continue de fabricat biscuiți la linia de cofetărie. Componenta de biscuiți trebuie să se potrivească exact cu viteza de debit, lățimea și alinierea echipamentului de formare a ciocolatei.
Integrarea unei linii automate de producție de biscuiți necesită rețele de control avansate, gestionate de obicei de controlere logice programabile (PLC-uri) centrale care comunică prin protocoale Industrial Ethernet de mare viteză. Dacă are loc o schimbare a vitezei în cuptorul de copt sau în transportorul de răcire, sistemele de formare și îmbrăcare din aval trebuie să își ajusteze automat parametrii pentru a preveni blocajele sau golurile de produs.
Provocări termodinamice în combinarea straturilor de biscuiți și produse de cofetărie
Biscuiții ies din transportoare de răcire cu conținut scăzut de umiditate și temperaturi ambientale. Dacă un strat de caramel sau nuga cald, cu umiditate ridicată, este plasat direct pe un biscuit uscat fără preparare, va avea loc o migrare termodinamică a umidității. De-a lungul timpului, biscuitul absoarbe apa din masa de cofetărie adiacentă, pierzându-și crocanta și devenind moale, în timp ce caramelul devine uscat și tare.
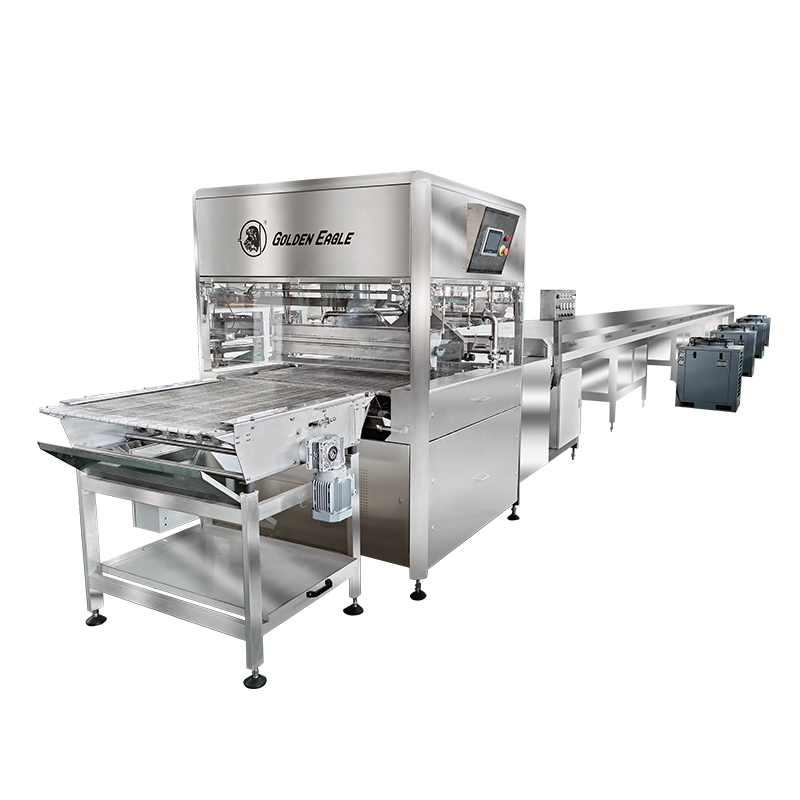
Pentru a elimina această problemă, liniile automate instalează zone de condiționare și micro-imbracăminte între linie de producție nuga și sistemele de manipulare a biscuiților. Un micro-enrober aplică un strat de barieră ultra-subțire de unt de cacao pur sau strat compus pe bază de grăsime pe suprafața superioară a biscuitului. Această barieră etanșează structura poroasă a aluatului copt, blocând transferul de umiditate și păstrând texturile distincte ale fiecărui strat pe toată durata de valabilitate.
Întrebări frecvente
Î1: Cum o lamă de ghilotină cu ultrasunete previne lipirea caramelului și nuagului în timpul tăierii de mare viteză?
Ghilotinele cu ultrasunete folosesc un traductor piezo-electric pentru a vibra lama de tăiere la frecvențe cuprinse între 20 și 35 kHz. Această micro-vibrație rapidă creează o suprafață cu frecare extrem de scăzută, făcând aproape imposibil ca materialele vâscoelastice precum caramelul și nuga să adere la metalul lamei. Asigură tăieturi verticale perfect curate, minimizează deformarea produsului și elimină opririle frecvente ale liniei necesare pentru curățarea lamelor mecanice tradiționale.
Î2: Care este cauza principală a variației greutății într-o linie automată de producție de batoane de cereale și cum este controlată?
Cauza principală a variației greutății este densitatea în vrac neuniformă a masei de cereale amestecate înainte de a intra în etapa de compresie. Această variație este gestionată prin instalarea de sisteme de alimentare gravimetrice automate și scanere de profil laser cu mai multe puncte chiar înainte de formarea plăcilor. Dacă scanerele detectează o abatere de grosime sau densitate, este trimis un semnal pentru reglarea servomotoarelor de pe rolele de calibrare. Acest lucru permite ajustări în timp real pentru a menține greutatea produsului în limitele de toleranță de 1%.
Î3: De ce este necesară o zonare strictă a temperaturii în interiorul tunelurilor de răcire ale unei linii de bomboane cu mai multe straturi?
Un baton cu mai multe straturi conține componente cu proprietăți termice diferite, cum ar fi nuga, caramel, nuci și ciocolată. Socul unui bar cald cu aer extrem de rece poate provoca contracție neuniformă, ceea ce duce la deformarea plăcii, crăpături sau înflorirea grăsimii de ciocolată. Tunelurile de răcire la cheie folosesc zone distincte cu temperatură controlată, începând cu răcirea moderată pentru a stabiliza caramelul și nuga, urmată de zone reci pentru a solidifica structura și terminând cu o zonă de reîncălzire pentru a ridica temperatura barului peste punctul de rouă ambiental, prevenind condensul apei înainte de ambalare.
Î4: Cum se sincronizează o mașină industrială de fabricat biscuiți cu o linie de bomboane dacă vitezele lor de procesare diferă?
Sincronizarea este gestionată de un sistem automat de indexare și buffering multi-nivel. Senzorii fotoelectrici de înaltă precizie monitorizează debitul liniei automate de producție de biscuiți. Dacă linia de biscuiți rulează mai repede decât linia de bomboane din aval, biscuiții în exces sunt direcționați către tampoane de depozitare temporară. PLC-ul principal folosește acționări cu frecvență variabilă pentru a regla continuu viteza transportoarelor de indexare, asigurându-se că biscuiții ajung aliniați precis cu stațiile de depunere a nuga și caramel.
Î5: Ce proceduri de salubrizare sunt proiectate în liniile moderne de extrudare a cofetăriilor la cheie?
Sistemele moderne de producție la cheie folosesc sisteme avansate Clean-In-Place (CIP) pentru toate echipamentele de pregătire în masă și de manipulare a lichidelor, combinate cu principiile Design-for-Sanitation pentru mașinile mecanice. Formatorii, depozitatorii și tăietorii sunt construite cu cadre netede, deschise din oțel inoxidabil, care rezistă la colectarea apei, poartă motoare de spălare cu clasificare IP69K și dispun de benzi transportoare cu eliberare rapidă. Acest design permite echipelor de întreținere să curețe și să igienizeze temeinic utilajele cu un timp de nefuncționare minim, asigurând conformitatea deplină cu standardele internaționale de siguranță alimentară.