

Cum obține moara cu bile de ciocolată din seria QMJ o finețe de cacao sub 20 microni?
De ce dimensiunea particulelor este cea mai mare pârghie în textura de ciocolată
Fiecare producător de ciocolată cu experiență învață în cele din urmă aceeași lecție: ajustările rețetei pot face atât de mult dacă structura de particule a masei este greșită. Limba umană detectează particulele solide odată ce acestea depășesc aproximativ 25 până la 30 de microni, motiv pentru care etapa de măcinare, nu lista de ingrediente, decide în cele din urmă dacă o ciocolată se simte mătăsoasă sau granuloasă. Solidele de cacao, cristalele de zahăr și laptele praf încep toate cu mult mai grosier decât acest prag, uneori în intervalul de 100 până la 200 de microni direct din preamestec, și este nevoie de un proces de reducere mecanică controlată pentru a aduce întreaga populație de particule sub linia de percepție.
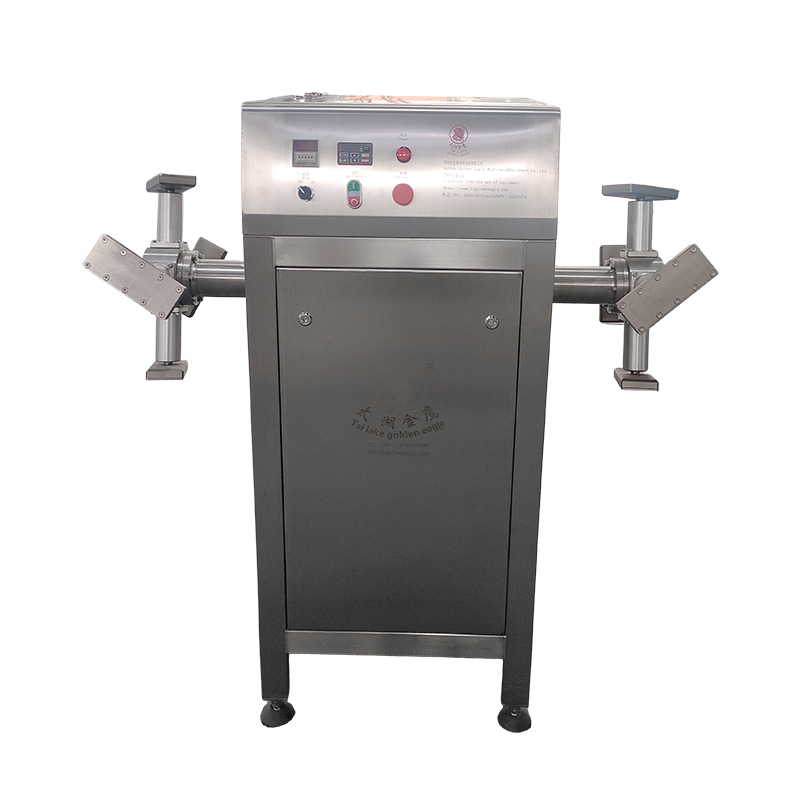
Aici a masina de rasnita ciocolata construit în jurul suportului de oțel funcționează pe care simpla amestecare sau conchipare nu le poate realiza. Conchiul dezvoltă aroma și gestionează umiditatea și vâscozitatea, dar este un instrument relativ slab pentru descompunerea zahărului tare și a fragmentelor de cacao. Măcinarea fină trebuie să aibă loc mai întâi și trebuie să se întâmple în mod constant în fiecare lot, altfel etapa de dezvoltare a aromei din aval va încerca să lustruiască particulele care sunt încă prea mari pentru a se simți netede.
Particulele subdimensionate își asumă și propriul risc. Măcinarea suspensiilor de unt de cacao mult sub intervalul țintă mărește suprafața care trebuie acoperită cu grăsime, ceea ce crește vâscozitatea și poate îngreuna etapele ulterioare de prelucrare, cum ar fi călirea și turnarea. Obiectivul nu este pur și simplu mai mic, ci este o distribuție îngustă și previzibilă a dimensiunii particulelor, care se potrivește cu categoria de produs dorită, fie că este o acoperire pentru înveliș, o acoperire compusă sau o pastă de umplutură.
De ce un singur număr mediu nu spune întreaga poveste
Două loturi pot raporta aceeași citire medie de finețe și totuși se simt vizibil diferit pe limbă. Ceea ce contează la fel de mult ca media este răspândirea distribuției: un lot în care aproape toate particulele se grupează strâns în jurul a 20 de microni se va simți mai neted decât unul cu aceeași medie, dar o coadă lungă de fragmente supradimensionate încă prezentă. Acesta este unul dintre motivele pentru care echipele de calitate cu experiență analizează mai mult decât o singură citire a măcinatorului înainte de a elibera un lot, deoarece o distribuție îngustă este un predictor mai puternic al senzației în gură decât valoarea medie în sine.
Atingerea acestei distribuții înguste în mod consecvent este în mare parte o funcție a timpului de păstrare în interiorul camerei de măcinare și a cât de uniform este expusă masa la patul de mediu. O mașină care canalizează masa în mod neuniform, lăsând o parte din ea să ocolească zonele cu cea mai mare forfecare, va produce întotdeauna o răspândire mai largă, indiferent de cât timp durează ciclul general, motiv pentru care designul camerei și uniformitatea fluxului contează la fel de mult ca puterea brută de măcinare.
Cum Moara cu bile de ciocolata seria QMJ Reduce substanțele solide de cacao la dimensiunea particulelor fine
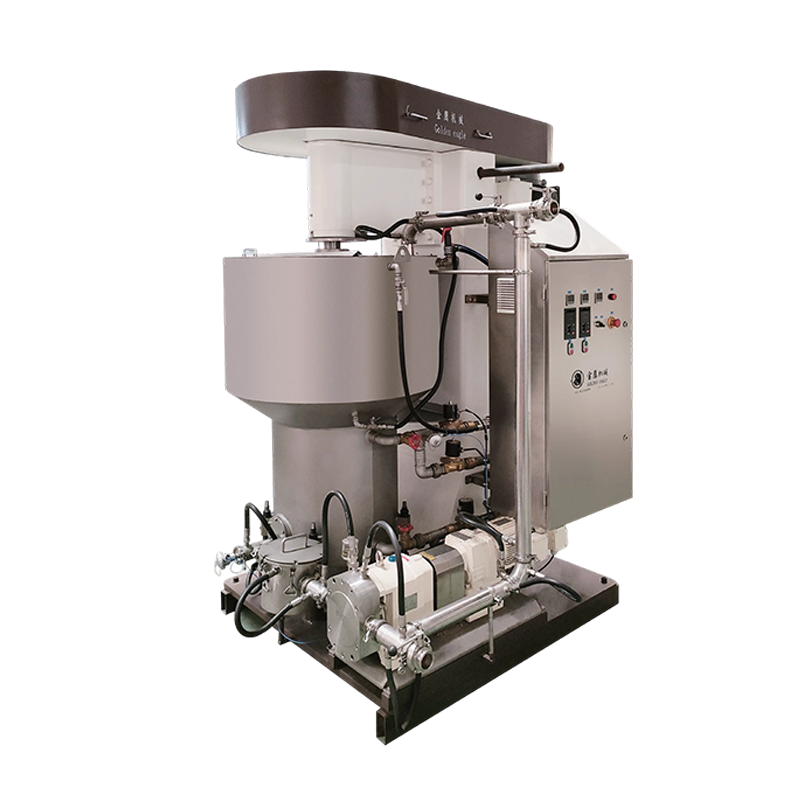
O moară cu bile pentru ciocolată funcționează pe un principiu mecanic simplu: masa preamestecată este pompată printr-un cilindru de măcinat vertical, ambalat cu mărgele din oțel călit sau ceramice, antrenat de un arbore rotativ. Pe măsură ce mărgelele se ciocnesc cu particulele în suspensie sub forfecare controlată, fragmentele grosiere de zahăr și solide de cacao sunt fracturate progresiv. Masa este apoi recirculată dintr-un rezervor de reținere cu cămașă înapoi prin camera de măcinare, trecere după trecere, până când întregul lot atinge finețea țintă, mai degrabă decât doar porțiunea prin care s-a întâmplat să curgă prima.
Controlul temperaturii contează la fel de mult ca și acțiunea mecanică în sine. Frecarea din interiorul camerei de măcinare generează căldură, iar dacă această căldură nu este gestionată printr-o manta de apă atât în jurul rezervorului, cât și în jurul cilindrului, faza de grăsime se poate supraîncălzi, modifica comportamentul cristalului sau accelera schimbările nedorite de aromă. Un bine conceput macinata de cacao menține masa într-o bandă îngustă de temperatură pe tot parcursul ciclului, astfel încât singura variabilă care se schimbă în timp este dimensiunea particulelor, nu deriva de viscozitate cauzată de schimbările de temperatură.
Fluxul procesului: de la pre-amestecare la finețea finală
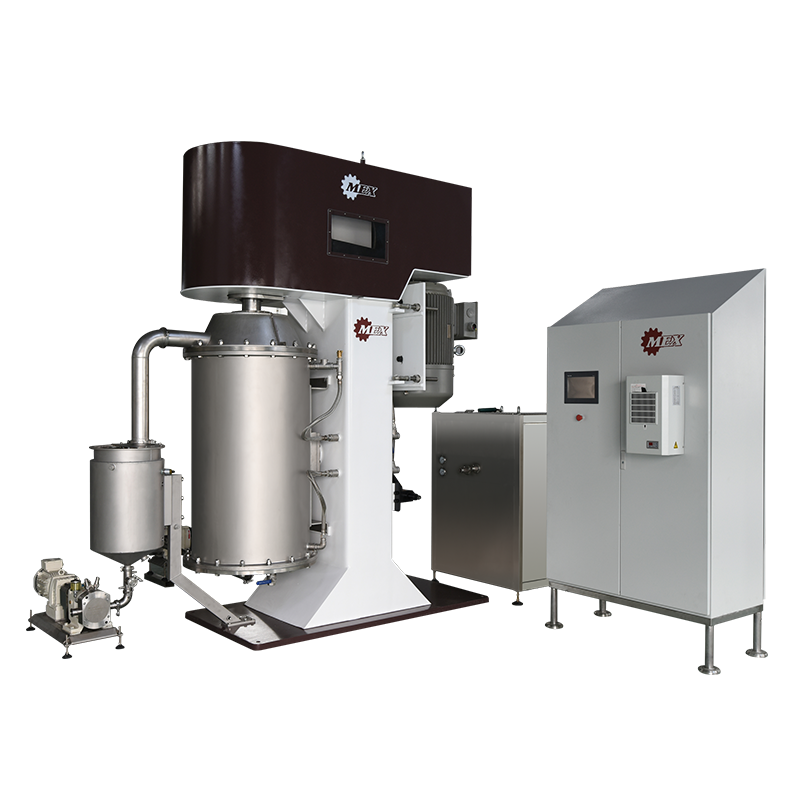
Deoarece margelele în sine se uzează treptat, designul morii trebuie să țină cont și de separarea mediului, păstrând elementele de măcinare în interiorul camerei, permițând în același timp masei lichefiate să treacă liber printr-o sită fină la ieșire. Această etapă de separare este adesea trecută cu vederea în descrierile ocazionale ale frezării cu bile, dar este una dintre componentele mai predispuse la defecțiuni în funcționarea zilnică și afectează direct atât puritatea produsului, cât și cât de des trebuie deschisă mașina pentru întreținere.
Alegerea dimensiunii suportului pentru lotul disponibil
Diametrul mărgelelor nu este o setare fixă; este o variabilă pe care operatorii cu experiență o adaptează la rețetă. Perlele mai mari furnizează o forță de impact mai mare și se potrivesc mai bine în faza anterioară a unui ciclu, când particulele sunt încă relativ grosiere, în timp ce margelele mai mici se împachetează mai strâns și creează mai multe puncte de contact pe trecere, ceea ce favorizează etapa finală de lustruire în care particulele rămase sunt deja mici și necesită impacturi mai frecvente și mai blânde decât forța brută. Rularea unui lot întreg pe o singură dimensiune a mărgelelor este o comandă rapidă comună care tinde să lase fie etapa inițială slabă, fie etapa finală mai puțin eficientă decât ar putea fi.
Vâscozitatea lotului se modifică, de asemenea, pe măsură ce finețea se îmbunătățește și grăsimea acoperă o suprafață totală mai mare a particulelor, astfel încât aceeași viteză de rotație care a mutat masa eficient la începutul unui ciclu ar putea fi necesar să fie redusă mai târziu pentru a evita acumularea excesivă de căldură într-o suspensie mai groasă. Aceasta este o ajustare subtilă care separă un lot care se finalizează conform programului de unul care se blochează cu câteva zecimi de microni de la țintă.
Cum arată curba de finețe pe parcursul unui ciclu de măcinare
Reducerea fineței nu este liniară. Prima oră de măcinare îndepărtează de obicei cele mai mari și mai fragile particule rapid, producând o scădere abruptă pe orice diagramă de finețe în funcție de timp. Pe măsură ce particulele rămase devin din ce în ce mai mici și mai greu de fracturat, rata de îmbunătățire încetinește, motiv pentru care operatorii care urmăresc doar curba timpurie presupun uneori că mașina este mai puternică sau lotul se va termina mai repede decât va fi de fapt.
Reducerea fineței pe parcursul unui ciclu de măcinare obișnuit
În termeni practici, această curbă este motivul pentru care majoritatea operatorilor verifică finețea cu un micrometru de mână sau un grindometru la intervale regulate, în loc să se bazeze doar pe un cronometru fix. Temperatura mediului ambiant, prospețimea mediului de măcinat și raportul dintre untul de cacao și solidele din preamestec se schimbă acolo unde curba se aplatizează. Un lot cu un conținut mai mare de grăsime se macină, în general, mai repede, deoarece particulele se deplasează prin patul de mediu cu o rezistență mai mică, în timp ce o rețetă mai slabă cu mai multe solide uscate durează mai mult pentru a ajunge la același punct final.
Funcționarea morii cu mult peste punctul de scădere a randamentelor risipește energie și adaugă o uzură inutilă atât a mărgelelor, cât și a etanșărilor arborelui, fără a îmbunătăți semnificativ senzația de gură. Cei mai eficienți operatori tratează curba ca pe un semnal de oprire, nu ca pe o țintă de depășit.
Finețe obținută la fiecare etapă de reducere mecanică
Împărțirea procesului general în etape discrete face mai ușor să diagnosticați unde un lot are performanțe slabe. O pre-zdrobire grosieră gestionează cele mai mari cristale de zahăr, o trecere de pre-măcinare aduce masa într-o suspensie lucrabilă, iar moara cu bile în sine efectuează atât o reducere primară, cât și o trecere finală de lustruire. Fiecare etapă are propriul său interval de ieșire realist, prezentat mai jos.
Finețe tipică de ieșire în funcție de etapa de procesare
| Etapa de procesare | Finețea de ieșire | Scopul principal |
|---|---|---|
| Zdrobire grosieră | Aproximativ 150um | Descompune zahărul brut și fragmentele de vârf |
| Trecere pre-macinare | Aproximativ 85um | Creați o suspensie pompabilă |
| Primar moara cu bile | Aproximativ 35um | Reducerea dimensiunii particulelor în vrac |
| Lustruire finala moara cu bile | Aproximativ 20um | Atingeți ținta de netezime senzorială |
Omiterea etapei de pre-măcinare și alimentarea unei mase prea grosiere direct în moară este una dintre cele mai frecvente cauze ale rezultatelor inegale, deoarece fragmentele supradimensionate pot bloca sita de separare a suportului sau pot forța moara să funcționeze mult mai mult decât sugerează timpul nominal al ciclului.
De asemenea, merită remarcat faptul că aceste intervale se schimbă cu compoziția rețetei. O formulare de acoperire bogată în grăsimi tinde să treacă prin fiecare etapă puțin mai repede decât o acoperire compusă mai slabă, cu conținut ridicat de solide, pur și simplu pentru că grăsimea suplimentară acționează ca un lubrifiant între particule și mediul de măcinare. Facilitățile care rulează o combinație largă de produse păstrează adesea un scurt tabel de referință ca acesta la îndemână pentru fiecare formulare majoră, în loc să se bazeze pe un singur timp de ciclu generic pentru fiecare lot care trece prin linie.
Măcinarea lotului în comparație cu sistemele de rafinare continuă
Producătorii cântărind a moara cu bile pentru ciocolata față de o linie continuă de rafinare cu mai mulți cilindri, decid cu adevărat între două filozofii de producție diferite. Sisteme batch, cum ar fi a Moara cu bile de tip lot QMJ , procesează o cantitate fixă de masă de la început până la sfârșit într-un singur rezervor înainte de a trece mai departe, ceea ce face ca schimbarea rețetei să fie simplă și menține costurile de capital gestionabile pentru operațiunile mici și mijlocii. Sistemele continue împing masa printr-o serie de camere într-un flux neîntrerupt, favorizând instalațiile care rulează aceeași formulă non-stop la volume mai mari.
Măcinarea lotului vs rafinarea continuă: Profil de performanță
Profilul radar de mai sus ilustrează un model comun de compromis, mai degrabă decât o regulă universală. Măcinarea lotului tinde să obțină un scor mai mare la viteza de schimbare a rețetei și la eficiența capitalului, deoarece un singur rezervor poate fi curățat și reîncărcat cu o formulă diferită în câteva ore, în timp ce o linie continuă trebuie adesea să ruleze un ciclu complet de spălare pentru a evita contaminarea încrucișată între rețete. Sistemele continue, în general, avansează cu un debit susținut odată ce o unitate se angajează să folosească o gamă restrânsă de produse la volum mare, deoarece masa nu se oprește niciodată să se deplaseze prin camere.
Controlul fineței și omogenitatea pot fi comparabile în ambele formate atunci când echipamentul este dimensionat și întreținut corespunzător, motiv pentru care decizia se reduce de obicei la mixul de producție, mai degrabă decât la capacitatea de măcinare brută.
Unde QMJ-1 Moara cu bile de ciocolata tip lot Se potrivește într-o linie de producție
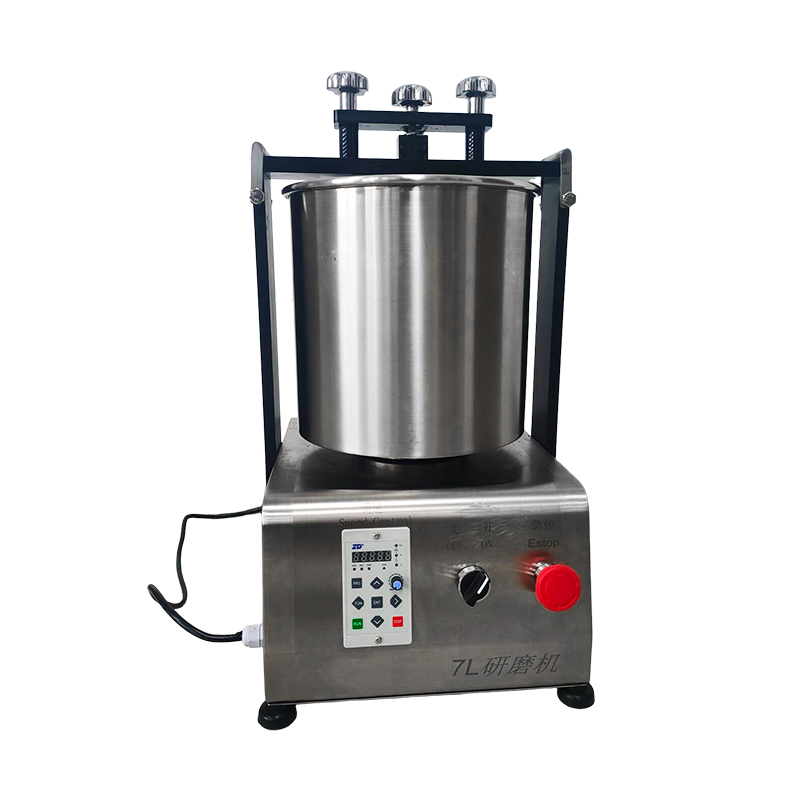
Mașinile cu loturi mai mici ocupă o nișă specifică în peisajul mai larg al producției de ciocolată și dulciuri. Acestea sunt frecvente în instalațiile care au nevoie de flexibilitate mai mult decât producția brută, inclusiv producătorii artizanali și artizanali care efectuează modificări frecvente ale rețetelor, linii pilot și de dezvoltare a produselor care validează noi formulări înainte de un angajament de producție la scară completă și producătorii de dimensiuni medii care suplimentează o linie continuă mai mare cu capacitate pentru execuții de specialitate.
Această clasă de mașini funcționează bine și ca a mașină de măcinat boabe de cacao se suplimentează mai devreme într-un proces, rafinând niburile de cacao sau lichiorul înainte de a fi amestecat cu componente de zahăr și lapte, deoarece același principiu de măcinare prin recirculare se aplică indiferent dacă intrarea este o masă de cacao finită sau un flux de lichid mai concentrat.
Dincolo de ciocolată în sine, aceeași abordare mecanică se aplică frecvent untului de nuci, pastelor de semințe și anumitor formulări tartinate care necesită o reducere comparabilă de la particule grosiere la o suspensie netedă, ceea ce face parte din motivul pentru care morile cu bile de lot tind să fie un accesoriu versatil în instalațiile de cofetărie cu produse mixte, mai degrabă decât echipamente cu un singur scop.
Scalare de la loturi pilot la serii de producție mai complete
Multe facilități încep cu o unitate de lot compactă, în special pentru că permite unei echipe de dezvoltare să valideze o nouă formulă, un concept de ambalare sau un produs sezonier la o scară suficient de mică încât un pas greșit să nu irosească un volum mare de ingrediente. Odată ce o rețetă este finalizată și cererea crește, aceleași principii de măcinare în loturi se traduc în mod obișnuit direct într-o dimensiune mai mare a rezervorului, deoarece fizica de bază a impactului media și recirculare nu se schimbă cu volumul, ci doar debitul pe ciclu. Acest lucru face ca o fabrică de loturi mici să fie un punct de plecare practic, mai degrabă decât o piesă de echipament care se retrage odată ce volumul crește, deoarece continuă să servească producție de specialitate și producție limitată chiar și după ce o linie mai mare intră online.
Practici operaționale care mențin finețea constantă lot după lot
Consecvența este locul în care multe operațiuni pierd mai multă valoare decât își dau seama. O mașină capabilă de o finețe excelentă pe un lot bine rulat poate produce totuși rezultate neuniforme dacă sunt neglijate câteva obiceiuri operaționale.
- Cereți în prealabil zahărul primit și ingredientele uscate pentru a îndepărta bulgări supradimensionate înainte ca acestea să ajungă vreodată în rezervorul de amestecare.
- Menține temperatura apei jachetei în intervalul specificat de producător, în loc să o lași în derivă în funcție de condițiile ambientale.
- Finețea probei la intervale fixe folosind aceeași metodă de măsurare de fiecare dată pentru a menține citirile comparabile între loturi.
- Inspectați regulat ecranul de separare a suporturilor pentru uzură, deoarece un ecran deteriorat poate lăsa margele să scape în fluxul de produs.
- Înregistrați timpul ciclului în raport cu rezultatele de finețe în timp pentru a construi o curbă de referință specifică fiecărei rețete.
Operatorii care urmăresc datele de finețe în zeci de loturi de multe ori constată că cea mai mare sursă de variație nu este moara în sine, ci rapoartele inconsecvente de preamestec care intră în etapa de măcinare. Strângerea controlului amestecării din amonte îmbunătățește frecvent repetabilitatea mai mult decât orice ajustare făcută la setările morii.
Documentația specifică rețetei contează deoarece o formulare cu o proporție mai mare de unt de cacao se comportă foarte diferit la forfecare față de o acoperire compusă mai slabă, iar tratarea fiecărui lot cu același timp de ciclu fix, indiferent de compoziție, este una dintre sursele mai evitabile de energie risipită și produs inconsecvent.
Considerații de întreținere și longevitate pentru sistemele de moara cu bile
Echipamentele de șlefuire care funcționează cu medii abrazive sub sarcină mecanică continuă au puncte de uzură previzibile, iar un program de întreținere de bază prelungește atât durata de viață, cât și consistența produsului.
| Componentă | Interval tipic de verificare | Semnal de eșec de urmărit |
|---|---|---|
| Medii de măcinat (mărgele) | La fiecare 500-800 de ore de funcționare | Progresie mai lentă a fineței decât media istorică |
| Garnituri de arbore | Inspecție vizuală lunară | Scurgeri vizibile sau acumulare de produs la carcasa etanșării |
| Ecran de separare | Ciclu de curățare săptămânal | Debit redus sau transfer de mărgele în refulare |
| Sistem de răcire jachetă | Detartraj trimestrial | Creșterea temperaturii masei sub sarcină normală |
| Motorul de antrenare și rulmenți | Conform programului producătorului | Vibrații sau zgomot neobișnuit în timpul pornirii |
Majoritatea timpilor de nefuncționare neplanificați provin de la doar două sau trei dintre aceste componente, motiv pentru care construirea unei liste de verificare simplă și atribuirea acesteia unui anumit schimb este adesea mai eficientă decât să te bazezi pe echipamentul care funcționează pur și simplu până când ceva nu eșuează. O mașină care primește completări de rutină și verificări de etanșare poate fi de așteptat să își mențină performanța de finețe nominală pentru mulți ani de producție obișnuită.
Întrebări frecvente
Î1: Ce dimensiune de particule ar trebui să ajungă ciocolata pentru o senzație netedă în gură?
Majoritatea producătorilor vizează o finețe finală între 18 și 25 de microni, deoarece palatul uman în general nu poate detecta particule sub acest interval, în timp ce formulările pentru acoperiri sau umpluturi compuse permit uneori un punct final puțin mai gros, în funcție de textura dorită.
Î2: Cât durează un ciclu tipic de măcinare?
Durata ciclului variază în funcție de compoziția lotului și de finețea de pornire, dar două până la patru ore sunt obișnuite pentru a aduce o suspensie de cacao și zahăr preamestecată până la finețea țintă într-o moară de tip lot.
Î3: O moară cu bile de ciocolată poate prelucra alte produse decât ciocolata?
Da, același principiu de măcinare prin recirculare este utilizat pe scară largă pentru unturile de nuci, pastele de semințe, rafinarea lichiorului de cacao și anumite formulări de întindere sau de umplutură care necesită reducerea de la o suspensie grosieră la o pastă netedă.
Î4: De ce măcinarea încetinește semnificativ în etapa ulterioară a unui ciclu?
Pe măsură ce particulele se micșorează, ele devin mai greu de fracturat și oferă mai puțină rezistență pentru ca mediul de măcinare să acționeze, ceea ce în mod natural aplatizează curba de finețe, chiar dacă acțiunea mecanică din interiorul camerei nu s-a schimbat.
Î5: Care este cea mai mare cauză a fineței inconsecvente între loturi?
Variația raportului de preamestec care intră în moară, împreună cu temperatura de înveliș în derivă, sunt cele mai frecvente două cauze, ambele putând fi de obicei corectate printr-un control mai strict al procesului în amonte, mai degrabă decât prin modificări ale morii în sine.