

Cum îmbunătățește echipamentul industrial de îmbrăcare cu ciocolată consistența acoperirii?
Rolul echipamentelor de îmbrăcare în liniile moderne de cofetărie
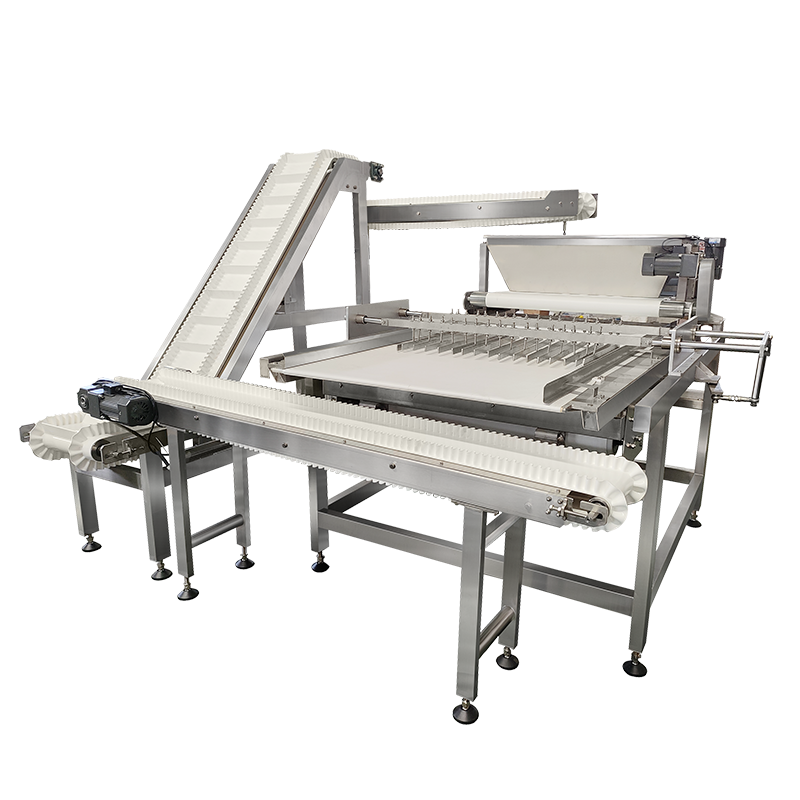
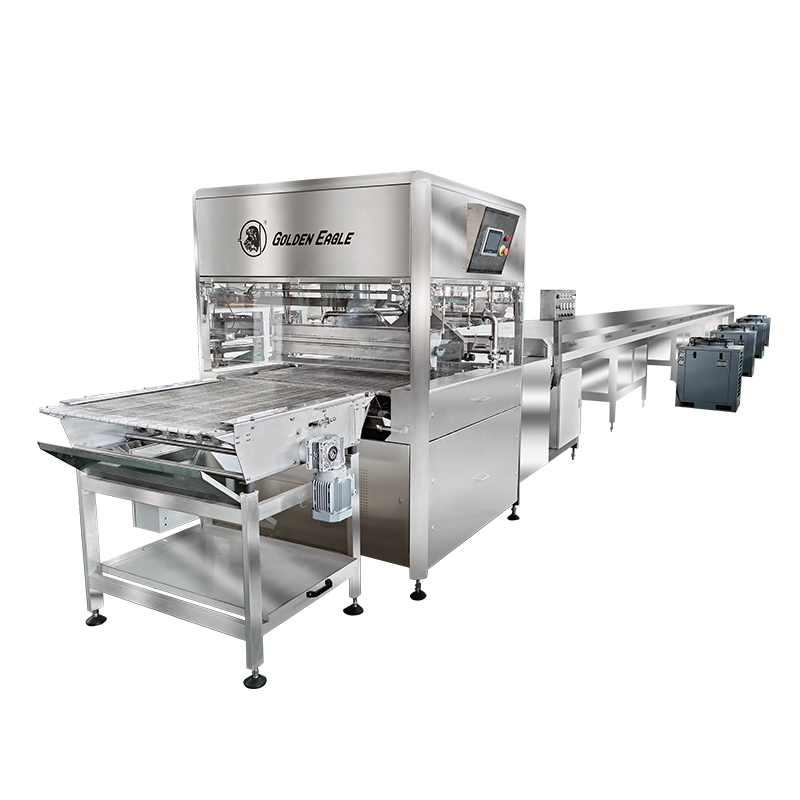
Acoperirea constantă a ciocolatei este una dintre cele mai grele probleme în producția de cofetărie. Un biscuiți, o napolitană, un grup de nuci sau un centru de bomboane care trece manual printr-o baie va ridica straturi neuniforme, buzunare de aer și urme de picurare care apar imediat pe un raft de vânzare cu amănuntul. Aceasta este exact problema pe care a linie de îmbrăcare cu ciocolată este conceput pentru a rezolva. În loc să scufunde produsele în mod individual, un îmbrăcăminte transportă articole pe o centură de plasă în mișcare printr-o perdea de ciocolată călită, aplică un strat inferior controlat și apoi îndepărtează excesul de acoperire cu cuțite de aer calibrate înainte ca produsul să intre într-un tunel de răcire.
Distanța dintre produse pe banda de alimentare, debitul cortinei și presiunea cuțitului de aer interacționează una cu cealaltă, motiv pentru care o unitate care cumpără pur și simplu cea mai mare mașină disponibilă fără a potrivi aceste setări cu produsul său real ajunge adesea să aibă o consistență mai slabă decât o linie mai mică, specificată corect.
Pentru managerii de fabrică care evaluează noua capacitate de acoperire, decizia este rareori cu privire la automatizarea, dar ce configurație a echipamentului de îmbrăcare se potrivește mixului de produse, țintei de producție și amenajării podelei deja existente. Acest articol detaliază modul în care funcționează mecanic echipamentul de îmbrăcare, cum arată în mod obișnuit datele de performanță la diferite scări de operare și cum se compară acoperirea automată cu metodele manuale sau semi-automatizate, folosind mai degrabă criterii măsurabile decât afirmații de marketing. Acesta acoperă, de asemenea, modelele de defecte care apar cel mai des atunci când o linie este configurată greșit, împreună cu obiceiurile de întreținere care mențin un sistem să funcționeze în limite de toleranță de-a lungul anilor de funcționare continuă, mai degrabă decât luni.
Producătorii de cofetărie, panificații și gustări abordează acest echipament din diferite puncte de plecare. O brutărie care adaugă o etapă de acoperire la o linie de napolitană sau de prăjituri existente, de obicei, adaptează un înveliș într-o lungime fixă a podelei, în timp ce un producător de cofetărie care construiește o nouă unitate are mai multă libertate de a dimensiona tunelul de răcire și rezervorul în jurul obiectivelor de volum pe termen lung. Ambele grupuri beneficiază de lucrul cu același set de elemente fundamentale mecanice înainte de a compara modele specifice.
Cum procesează un produs industrial de ciocolată Enrober
La nivel funcțional, echipamentul de îmbrăcare efectuează patru operații distincte în succesiune, iar fiecare etapă are propriile cerințe de toleranță. Înțelegerea acestei secvențe contează deoarece un blocaj sau o nealiniere în orice etapă va apărea ca un defect trei pași mai târziu, făcând adesea cauza principală dificil de urmărit pe produsul finit.
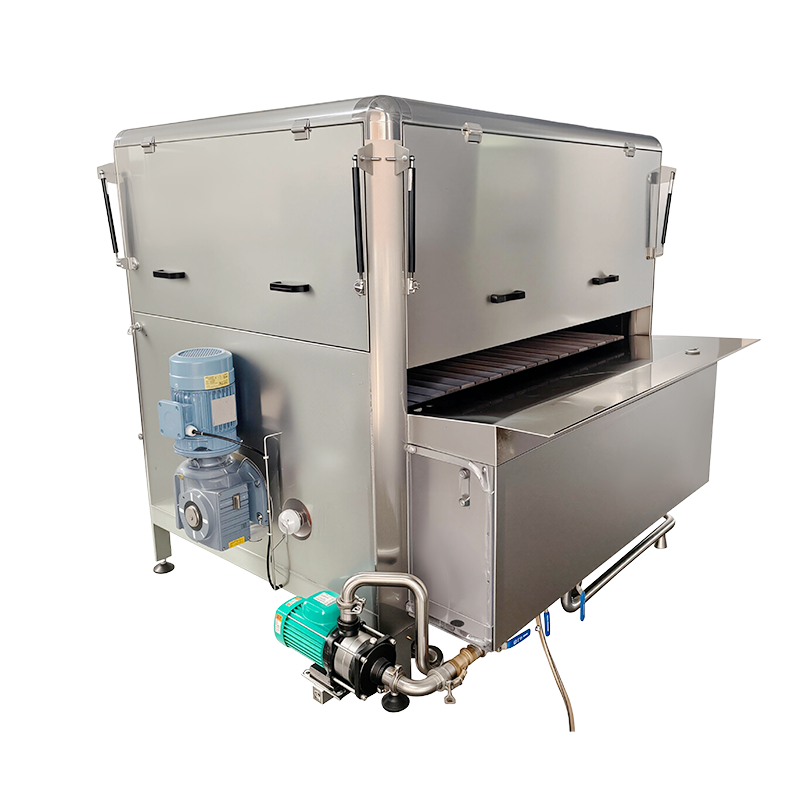
Etapa de alimentare plasează produsul pe o bandă din plasă de sârmă la o distanță fixă, ceea ce este esențial deoarece distanța neuniformă mai târziu face ca ciocolata să facă o punte între articole sau să lase goluri în acoperire. Un pre-fond, acolo unde este montat, aplică un strat de bază subțire, astfel încât produsul să nu se lipească de plasă și astfel stratul final să aibă o parte inferioară curată și sigilată, mai degrabă decât un model texturat cu plasă. Capul principal de îmbrăcare lasă apoi o perdea continuă de ciocolată călită peste produsul în mișcare, scufundând complet partea superioară și părțile laterale. Cuțitele de aer poziționate imediat după perdea îndepărtează excesul de ciocolată prin direcționarea presiunii calibrate a aerului pe lățimea centurii, ceea ce determină greutatea finală a stratului și uniformitatea mult mai mult decât perdeaua în sine. În cele din urmă, produsul acoperit călătorește printr-un tunel de răcire cu mai multe zone unde temperatura este scăzută treptat pentru a păstra luciul și a se rupe fără a provoca înflorire.
Componentăele de bază care determină calitatea acoperirii
Fiecare Linie de îmbrăcare cu ciocolată din seria SJP și sistemele industriale comparabile împărtășesc un set comun de subsisteme, dar calitatea construcției și precizia controlului fiecărui subsistem este ceea ce separă o linie care păstrează toleranțe strânse de una care se deplasează într-o singură tură.
| Component | Funcția primară | Impactul tipic de toleranță |
|---|---|---|
| Unitate de temperare | Menține structura cristalină a masei de ciocolată | Stabilitate în plus sau în minus 0,5 grade |
| Cap de perdea | Oferă un flux uniform de acoperire pe lățimea benzii | Variația greutății încrucișate sub 3 procente |
| Ansamblu cuțit de aer | Decupează excesul de acoperire la grosimea țintă | Greutatea stratului de acoperire este reglabilă în trepte mici |
| Transmisia cu curea de plasă | Transportă produsul la o viteză constantă, sincronizată | Variație de viteză sub 1 la sută |
| Răcire tunnel | Stabilește acoperirea fără a induce înflorirea grăsimilor | Controlul gradientului pe mai multe zone |
| Pompă de recirculare inferioară | Returnează excesul de ciocolată în rezervor | Previne acumularea și deviația vâscozității |
Unitatea de revenire merită o atenție deosebită deoarece este singura componentă cea mai responsabilă pentru aspectul produsului finit. Ciocolata care este sub-călită se fixează cu o suprafață plictisitoare, cu dungi și este predispusă să înflorească în câteva zile de la ambalare, în timp ce ciocolata supra-călită se poate fixa prea repede în interiorul învelișului, înfundand capul perdelei. Sistemele cu feedback de temperatură în buclă închisă în rezervoarele de topire, revenire și reținere mențin o bandă de funcționare mai îngustă decât sistemele care se bazează pe verificări manuale ale termostatului.
Benchmark-uri de randament pe Configurații de linie
Capacitatea liniei este de obicei specificată de lățimea benzii și viteza benzii, dar numărul care contează operațional este debitul acoperit pe oră, deoarece acesta este ceea ce determină dacă înrobitorul ține pasul cu un depozitator din amonte sau cu linia de coacere. Graficul de mai jos reflectă intervalele de debit citate în mod obișnuit în patru clase de lățime tipice ale benzilor utilizate în aplicațiile de acoperire a produselor de cofetărie și panificație.
Aceste cifre se schimbă în funcție de densitatea produsului, greutatea țintă a acoperirii și dacă linia rulează o trecere pre-fond, așa că ar trebui tratate ca intervale de planificare, mai degrabă decât cifre garantate pentru orice produs specific. O instalație care acoperă o napolitană ușoară se va așeza spre capătul superior al unui interval, în timp ce un grup dens de nuci cu o greutate țintă mai mare va rula mai lent pe același echipament.
Precizia controlului temperaturii pe parcursul unui ciclu de producție
Unul dintre cei mai ignorați indicatori de performanță este cât de strâns menține o linie temperatura ciocolatei, deoarece rulează continuu pe o tură de opt ore. Oscilațiile mari de temperatură în timpul curselor lungi sunt o sursă comună de probleme intermitente de strălucire și înflorire, care sunt greu de diagnosticat, deoarece nu apar pe fiecare lot.
Sistemele cu buclă închisă care eșantionează în mod continuu temperatura băii și reglează elementele de încălzire în trepte mici păstrează o bandă mult mai îngustă decât liniile care se bazează pe verificări manuale periodice. Acest lucru contează cel mai mult pe rulajele mai lungi, deoarece o linie care se deplasează chiar și cu un grad și jumătate în mai multe ore poate schimba un produs de la temperat corespunzător la temperat vizibil sub-călit, fără un singur punct de declanșare evident.
Notă operațională: Jurnalele de temperatură scoase separat din unitatea de temperare și din baia de îmbrăcare sunt mai utile pentru depanare decât o singură citire combinată, deoarece cele două zone se pot deplasa independent atunci când o pompă de recirculare este subdimensionată pentru volumul rezervorului.
Linia de acoperire vs acoperire manuală: o comparație structurată
Producătorii care trec de la rezervoarele cu scufundare manuală sau cu loturi mici la o linie continuă cântăresc de obicei cinci factori practici, mai degrabă decât o singură cifră de cost. Comparația radar de mai jos evaluează echipamentele de îmbrăcare automate față de acoperirea manuală la o scară relativă, pe baza rezultatelor operaționale raportate în mod obișnuit.
Modelul care apare constant este că acoperirea manuală păstrează un avantaj doar la costul inițial scăzut și, pentru loturi foarte mici sau articole foarte personalizate, flexibilitate de configurare. Pe orice altă axă, inclusiv consistența grosimii stratului de acoperire și volumul pe care un singur operator poate procesa pe oră, echipamentele automate obțin scoruri substanțial mai mari. Acesta este motivul pentru care scufundarea manuală tinde să persistă în setări artizanale sau cu volum foarte scăzut, în timp ce orice unitate care produce peste câteva sute de kilograme pe schimb de obicei constată că doar costul forței de muncă și rata defectelor justifică o linie. Decalajul se lărgește și mai mult odată ce sunt incluse costurile de ambalare și reprelucrare, deoarece acoperirea manuală inconsecventă tinde să genereze o rată mai mare de articole care trebuie reprelucrate sau declasate înainte de a ajunge la ambalajul de vânzare cu amănuntul.
Potrivirea specificațiilor echipamentelor cu linia dvs. de produse
Alegerea dintre configurațiile de rotor se rezumă la potrivirea unui număr de specificații cu produsul real care este acoperit, mai degrabă decât la selectarea celei mai mari mașini disponibile. Următorii factori tind să aibă cea mai mare influență asupra deciziei finale.
- Lățimea benzii în raport cu amprenta produsului și distanța necesară dintre benzi pentru a evita trecerea de ciocolată între articole
- Dacă este nevoie de un pre-fond, care depinde de dacă produsul s-ar lipi altfel de o centură de plasă goală
- Lungimea tunelului de răcire în raport cu viteza benzii, deoarece tunelurile subdimensionate lasă produsul fixat doar parțial la ieșire
- Capacitatea rezervorului și dimensionarea pompei de recirculare în raport cu volumul zilnic de producție
- Lungimea podelei disponibilă, deoarece liniile de îmbrăcare cu tuneluri de răcire integrate pot rula mult mai mult decât numai capul de îmbrăcare
Unitățile care rulează tipuri de produse mixte pe aceeași linie ar trebui, de asemenea, să cântărească cât de repede pot fi ajustate greutatea acoperirii și viteza benzii între execuții, deoarece schimbările frecvente pe o linie construită pentru o singură setare fixă creează timpi de nefuncționare care erodează avantajul de debit pentru care echipamentul a fost achiziționat în primul rând.
De asemenea, merită să planificați creșterea viitoare a volumului, mai degrabă decât să o dimensionați strict la producția curentă. Adăugarea unui al doilea înveliș mai târziu, odată ce spațiul de pe podea și conexiunile la utilități nu au fost niciodată luate în considerare în timpul instalării originale, este de obicei mult mai disruptivă și mai costisitoare decât specificarea unui rezervor puțin mai mare sau a unei secțiuni de tunel modular în față. Revizuirea cerințelor de utilități, inclusiv capacitatea de aer comprimat pentru cuțitele de aer și sarcina frigorifică pentru tunelul de răcire, alături de specificațiile mecanice, evită un decalaj comun în care învelișul în sine este dimensionat corect, dar infrastructura instalației de susținere nu este.
Practici de întreținere care prelungesc durata de viață
Echipamentul de îmbrăcare funcționează continuu cu un produs alimentar care se solidifică la contactul cu suprafețele reci, ceea ce înseamnă că rutinele de întreținere diferă oarecum de mașinile de producție de uz general. Trei zone tind să țină seama de cele mai multe perioade neplanificate.
| Zona de întreținere | Frecvența recomandată | Modul de eșec dacă este omis |
|---|---|---|
| Curățarea și tensionarea curelei de plasă | Zilnic până săptămânal | Ciocolata buildup causing belt tracking issues |
| Inspecția duzei cuțitului de aer | Săptămânal | Greutate neuniformă a stratului pe lățimea centurii |
| Detartrarea rezervorului de temperare | Lunar | Transfer redus de căldură și variație de temperatură |
| Răcire tunnel coil check | Trimestrial | Timp de priză insuficient care duce la ieșirea moale a produsului |
Programele de curățare contează mai mult cu ciocolata decât cu multe alte medii de acoperire, deoarece produsul rezidual lăsat în rezervor peste noapte se va recristaliza cu o structură de grăsime diferită de ciocolata proaspăt călită, iar reintroducerea lui în baie a doua zi dimineața fără o recalire adecvată este o cauză comună și evitabilă a înfloririi suprafeței la primele loturi ale unei noi schimburi.
Păstrarea unui jurnal scris al inspecțiilor duzelor, a verificărilor tensiunii curelei și a datelor de detartrare a rezervorului face, de asemenea, mult mai ușor de observat o deviere lentă a performanței înainte de a deveni o oprire completă. Multe evenimente neplanificate de întrerupere a echipamentelor de îmbrăcare se regăsesc la un interval de întreținere care a fost omis o dată și nu a fost niciodată prins, mai degrabă decât la o defecțiune bruscă a componentei, motiv pentru care o simplă listă de verificare recurentă tinde să ofere un randament mai mare decât orice singur echipament de diagnosticare.
Categoriile de produse care beneficiază cel mai mult de învelire
Nu orice produs acoperit are nevoie de o linie continuă completă, dar o gamă largă de categorii ating un prag de volum în care echipamentul de îmbrăcare devine alegerea mai practică față de scufundarea manuală sau panning. Următoarele categorii sunt cei mai obișnuiți candidați pentru un enrober dedicat.
- Napolitane, biscuiți și prăjituri, unde o etanșare uniformă a fundului împiedică baza să rămână neacoperită sau să se lipească de o centură de plasă goală
- Ciorchini de nuci și batoane de granola, care necesită o greutate mai mare a stratului și beneficiază de un control precis al cuțitului de aer pentru a evita adunarea în jurul formelor neregulate
- Fructe uscate și bucăți de amestec de trasee, unde articolele de dimensiuni mici fac ca munca manuală să fie intensă în raport cu producția
- Batoane de înghețată și noutăți congelate, care au nevoie de o trecere rapidă a perdelei înainte ca produsul să se înmoaie pe curea
- Centre de bomboane și praline, unde grosimea consistentă a cojii afectează atât aspectul, cât și stabilitatea la raft
Fiecare dintre aceste categorii impune cerințe diferite asupra aceluiași subsisteme de bază. O linie de noutate înghețată, de exemplu, acordă prioritate vitezei cortinei și a unui timp scurt de setare față de capacitatea rezervorului, în timp ce o linie de grup de piulițe prioritizează gama de cuțite de aer deoarece produsele în sine sunt neregulate și dense. Examinarea categoriei în care se încadrează o instalație înainte de a specifica lățimea centurii sau lungimea tunelului menține conversația privind dimensionarea echipamentului bazată pe produsul real, mai degrabă decât pe cifre de uz general.
Defecte comune ale acoperirii și cauzele lor fundamentale
Cele mai multe probleme de calitate care se reiau la îmbrăcarea echipamentelor se încadrează într-un număr mic de modele recurente. Recunoașterea subsistemului este responsabil pentru un anumit defect scurtează considerabil timpul de depanare, deoarece operatorii tind să ajusteze mai întâi controlul greșit.
| Defect | Cauza probabilă | Subsistem de verificat |
|---|---|---|
| Grosimea neuniformă a stratului pe lățimea benzii | Duze cuțite de aer nealiniate sau parțial blocate | Ansamblu cuțit de aer |
| Finisaj de suprafață tern sau cu dungi | Ciocolata out of temper before reaching the curtain | Unitate de temperare |
| Baza goală sau expusă pe produsul finit | Lipsa sau ajustarea greșită a trecerii pre-fond | Pre-fondul |
| Produsul se lipește împreună la ieșire | Timp de pastrare in tunelul de racire insuficient | Răcire tunnel length or belt speed |
| Ciocolata pooling around product base | Debitul cortinei în exces în raport cu presiunea cuțitului de aer | Cap de perdea and air knife balance |
Deoarece aceste defecte apar adesea intermitent, mai degrabă decât pe fiecare unitate, urmărirea schimbului, tipului de produs sau stării ambientale se corelează cu problema este de obicei mai productivă decât reglarea reactivă a mașinii după un singur lot marcat. Umiditatea ambientală și temperatura instalației, în special, pot modifica performanța tunelului de răcire chiar și atunci când fiecare setare internă rămâne aceeași, motiv pentru care unele facilități înregistrează condițiile încăperii împreună cu verificările calității produselor în timpul tranzițiilor sezoniere.
Întrebări frecvente
Î1: Care este diferența dintre o mașină de îmbrăcat și o mașină de scufundare?
De obicei, o mașină de scufundare scufundă articole individuale într-o baie de ciocolată statică sau ușor agitată, în timp ce un înveliș este un sistem continuu în care produsul se mișcă sub o perdea de ciocolată pe o bandă de plasă, urmat de tăierea cuțitelor de aer și un tunel de răcire dedicat. Enrobers sunt construite pentru producție continuă, de volum mare, în timp ce echipamentele de scufundare se potrivesc cu serii mai mici sau mai artizanale.
Î2: Cum este controlată grosimea acoperirii pe o linie de îmbrăcare?
Grosimea acoperirii este stabilită în primul rând de presiunea și unghiul cuțitului de aer, mai degrabă decât de fluxul perdelei în sine. Perdeaua aplică un strat în exces complet, iar cuțitele de aer elimină surplusul pentru a lăsa o grosime țintă, care de obicei poate fi reglată fin în trepte mici pentru a se potrivi cerințelor de greutate a produsului.
Î3: Ce cauzează înflorirea ciocolatei pe produsele îmbrăcate?
Înflorirea este cel mai adesea cauzată de călirea necorespunzătoare, schimbările de temperatură în timpul răcirii sau depozitarea produsului finit în condiții fluctuante de căldură și răcoare după ambalare. Apare ca o peliculă de suprafață de culoare gri sau alb și, deși nu este o problemă de siguranță alimentară, este tratată ca un defect de calitate, deoarece afectează aspectul și textura.
Î4: O singură linie de îmbrăcare poate gestiona mai multe tipuri de produse?
Majoritatea liniilor pot procesa o gamă largă de forme și dimensiuni ale produselor în limitele lățimii benzii și lungimii tunelului de răcire, cu condiția ca greutatea stratului de acoperire, viteza benzii și setările pre-fond să fie ajustate între execuții. Instalațiile cu mixuri de produse foarte variate ar trebui să confirme timpul de schimbare înainte de a selecta o anumită configurație.
Î5: Cât de lung trebuie să aibă un tunel de răcire?
Cerințele privind lungimea tunelului depind de viteza benzii și de greutatea acoperirii țintă, deoarece straturile mai groase și vitezele mai mari ale benzii cresc timpul necesar pentru ca ciocolata să se întărească complet înainte ca produsul să ajungă la ieșire. Aceasta este calculată în mod obișnuit din combinația dintre timpul de așteptare necesar și viteza benzii de rulare a liniei specifice.